Corrigé Banque PT 2026 Sciences industrielles C PT — Partie 2 (Q2.9 à Q2.17) : Couronne : fabrication additive (fusion laser, dépôt de fil), orientation, tournage 3 axes
Sujet officiel du concours Banque PT, session 2026, épreuve Sciences industrielles C PT. Corrigé rédigé par Ibrahim Alame.
Sujet officiel (PDF, site du concours)
Énoncé
Deux processus sont envisagés pour la couronne (quelques unités par an) : (1) usinage complet dans un brut débité en barre cylindrique ; (2) fabrication additive (fusion laser sur lit de poudre métallique, ou dépôt de fil polymère fondu) puis usinage des surfaces fonctionnelles, dentures comprises. Critères d'orientation d'une pièce sur le plateau : (1) hauteur ; (2) aire des surfaces supportées ; (3) emprise sur le plateau ; (4) volume de support.
En fusion laser, on fabrique les quatre couronnes d'un robot (deux par module, de géométries très voisines) sur un plateau , en une seule production, les surfaces fonctionnelles étant reprises en usinage. Données du document XII, par pièce ( hauteur, aire supportée, volume de support) :
| Orientation | (mm) | () | Emprise () | () |
|---|---|---|---|---|
| 1 (axe horizontal) | ||||
| 2 (à plat) | ||||
| 3 (sur un bord) |
Usinage sur tour 3 axes à commande numérique, en deux phases (entités du document XIII) : phase 10 : surfaces de guidage des biellettes, trous radiaux (taraudés M3, ) et axiaux (, ) des oreilles, surfaces internes ; phase 20 : interfaces roulement.
Q2.9. Avantages et inconvénients technico-économiques et environnementaux des deux processus.
Q2.10. Principe de la fusion laser sur lit de poudre et du dépôt de fil fondu (schéma).
Q2.11. Pourquoi des supports sont-ils parfois nécessaires dans ces deux procédés ?
Q2.12. Pertinence technico-économique de chacun des quatre critères pour les deux procédés.
Q2.13. Critère le plus spécifique à la fusion laser sur lit de poudre.
Q2.14. Proposer et justifier une orientation pour les quatre couronnes.
Q2.15. Caractéristiques cinématiques et technologiques d'un tour 3 axes CN ; justifier son emploi.
Q2.16. Placer, pour les phases 10 et 20, l'axe du mandrin, les axes X et Z et les axes des outils tournants.
Q2.17. Pour les opérations des phases 10 (surfaces internes, trous radiaux et axiaux) et 20 (interfaces roulement) : outil, silhouette, trajectoire, mouvements de la pièce et de l'outil.
Corrigé
Comparaison des processus (Q2.9).
Q2.9. 1. Usinage complet dans une barre.
- Avantages : matière corroyée certifiée, homogène et isotrope (bonnes caractéristiques mécaniques garanties) ; procédé maîtrisé, précis, sans outillage dédié ; brut simple et bon marché à approvisionner ; copeaux recyclables.
- Inconvénients : le diamètre de la barre est imposé par les oreilles (environ ) alors que la pièce est un anneau mince : plus de de la matière part en copeaux (fort ratio « achat/pièce », coût matière élevé pour du titane ou du PEEK) ; temps d'usinage longs (ébauche massive, titane difficile à usiner, usure d'outils) ; énergie et lubrifiant consommés.
2. Fabrication additive puis usinage de finition.
- Avantages : brut proche de la forme finale (peu de matière enlevée, poudre non fondue recyclée en grande partie) ; aucune contrainte d'outillage, formes libres (allègement, optimisation topologique possible) ; plusieurs couronnes produites en une seule fabrication ; usinage réduit aux surfaces fonctionnelles.
- Inconvénients : machines et poudres coûteuses, fabrication lente ; supports à retirer, traitement thermique de détensionnement (fusion laser), contrôle de la porosité ; propriétés anisotropes (surtout en dépôt de fil) ; reprise d'usinage délicate (mise en position sur un brut brut de fabrication, surépaisseurs à prévoir) ; énergie du laser et atmosphère inerte (argon), précautions sanitaires liées aux poudres.
Fabrication additive (Q2.10 à Q2.14).
Q2.10. Fusion laser sur lit de poudre métallique. Dans une enceinte sous gaz inerte (argon), un racleur étale sur le plateau une couche de poudre de à . Un faisceau laser (quelques centaines de watts), dévié par des miroirs galvanométriques, balaie la section de la pièce dans cette couche et fond localement la poudre, qui se solidifie en se soudant à la couche précédente. Le plateau descend d'une épaisseur de couche, une nouvelle couche est étalée, et ainsi de suite. En fin de fabrication : dépoudrage, détensionnement thermique, séparation du plateau (électroérosion à fil ou sciage), retrait des supports.
Dépôt de fil fondu (FDM). Un fil de polymère est entraîné par des galets dans une buse chauffée au-dessus de sa température de fusion (vers pour le PEEK, avec une enceinte chauffée). La buse, déplacée selon et , dépose un cordon qui trace le contour puis le remplissage de la couche ; le cordon se soude au précédent en refroidissant. Le plateau descend (ou la tête monte) d'une épaisseur de couche ( à ) et on recommence.
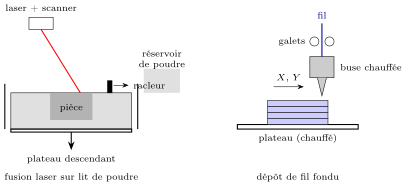
Q2.11. Une couche ne peut être construite que sur de la matière déjà solidifiée. Les surfaces en surplomb (orientées vers le bas, inclinées de moins d'environ sur l'horizontale) et les ponts n'ont rien en dessous :
- en dépôt de fil, le cordon extrudé encore mou s'affaisse dans le vide ;
- en fusion laser, le bain de fusion formé sur la poudre libre (mauvaise conductrice) s'enfonce et surchauffe : bavures, mauvais état de surface. De plus, les supports y ont un rôle thermique et mécanique : ils évacuent la chaleur vers le plateau et ancrent la pièce, qui sinon se déformerait (gauchissement dû aux contraintes résiduelles de refroidissement) ou serait arrachée par le racleur.
Q2.12.
100 % gratuit
La suite du corrigé est sur Adloun
Le corrigé rédigé en entier, question par question, et le tuteur pour poser des questions sur ce sujet.
Voir le corrigé complet, gratuitementInscription gratuite en 30 secondes (e-mail, nom d'utilisateur, mot de passe, classe ou profil), sans carte bancaire : arrivée directe sur le corrigé.