sciences industrielles (PT) · Chapitre 7 · Exercice de TD
Le corps de distributeur hydraulique : combien d'axes, combien de mises en position ?
Procédés de fabrication et usinage · B. Machines à commande numérique et choix des phases · niveau 2
Énoncé
Les machines de l'atelier. Tour 2 axes (translations , ) : surfaces de révolution d'axe la broche. Tour 3 axes : la broche devient un axe asservi en position angulaire (axe ) et la tourelle porte des outils tournants : méplats, rainures, perçages radiaux sans démonter la pièce. Centre 3 axes (, , , broche verticale) : l'outil n'atteint que les surfaces visibles d'une seule direction. Centre 4 axes : broche horizontale et plateau tournant d'axe vertical (axe ) : toutes les directions horizontales. Centre 5 axes : deux rotations (berceau ou tête orientable) : toutes les directions du demi-espace au-dessus de la face de bridage.
1) Un arbre comporte des portées cylindriques, des épaulements, une gorge, un filetage, une rainure de clavette et un perçage radial de diamètre . Quelles surfaces un tour 2 axes réalise-t-il ? Combien faut-il de machines et de mises en position avec un tour 2 axes, puis avec un tour 3 axes ?
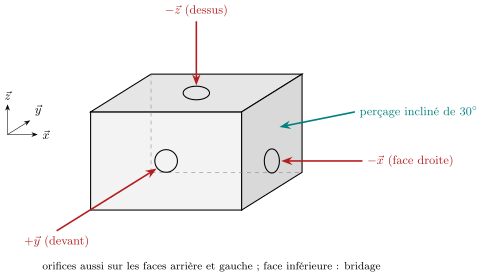
2) Un corps de distributeur en alliage d'aluminium est un bloc de , bridé par sa face inférieure. Il porte des orifices sur ses cinq autres faces et un perçage incliné de sur la normale à la face droite, d'axe horizontal. Dresser la liste des directions d'accès de l'outil. Combien de mises en position faut-il sur un centre 3 axes, 4 axes, 5 axes ?
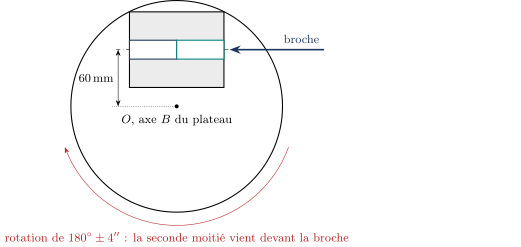
3) Un alésage traversant de diamètre , d'axe , est usiné à moitié depuis la face droite, à moitié depuis la face gauche. Exigence : coaxialité des deux moitiés . Sur le centre 3 axes, la pièce est retournée et rebridée ; l'atelier mesure une erreur de reprise de . Sur le centre 4 axes, le plateau tourne de ; son indexation est précise à (secondes d'arc) et l'axe de l'alésage passe à de l'axe du plateau ; la répétabilité de positionnement des axes linéaires est de . Conclure pour chaque machine.
4) Les opérations d'usinage durent quelle que soit la machine ; chaque mise en position (chargement, bridage, prise d'origine) coûte . Exigence : par pièce au plus. Quelle machine retenir ? Dans quel cas le 5 axes se justifierait-il ?
Corrigé
La stratégie. On ne choisit pas une machine par son nombre d'axes mais par les directions d'accès que demande la pièce. Chaque direction qu'une machine n'offre pas coûte une mise en position de plus, donc du temps et une erreur de reprise. On compte, puis on confronte aux deux exigences, précision et temps.
1) L'arbre. Le tour 2 axes réalise toutes les surfaces de révolution d'axe la broche : portées, épaulements, gorge, filetage (l'outil se déplace dans le plan , pendant que la pièce tourne). La rainure de clavette et le perçage radial ne sont pas de révolution : il faut une seconde machine (fraiseuse ou centre d'usinage) et une seconde mise en position, avec un montage qui repère la pièce sur ses portées déjà tournées. Sur un tour 3 axes, la broche s'arrête et s'oriente (axe ) : une fraise tournante portée par la tourelle taille la rainure, un foret tournant perce le trou radial, dans la même mise en position que le tournage. Une machine au lieu de deux, une mise en position au lieu de deux, et la position de la rainure par rapport aux portées ne dépend plus d'un rebridage.
2) Les directions d'accès. Il y en a six : (dessus), (faces droite et gauche), (faces avant et arrière), et la direction inclinée, horizontale, à de .
- Centre 3 axes : une seule direction par mise en position, la broche verticale. Il faut 6 mises en position (cinq faces, plus un montage incliné pour le perçage à ).
- Centre 4 axes : le plateau d'axe vertical présente à la broche horizontale toutes les directions horizontales : les quatre faces latérales et le perçage incliné, puisque son axe est horizontal (une rotation de du plateau suffit). Reste le dessus : 2 mises en position.
- Centre 5 axes : le berceau bascule la pièce ; toutes les directions du demi-espace au-dessus de la face de bridage sont accessibles : 1 mise en position.
3) La coaxialité. Sur le 3 axes, l'erreur de reprise, , dépasse à elle seule la tolérance de : non conforme. Sur le 4 axes, la pièce reste bridée ; une erreur d'indexation déplace l'axe de l'alésage, situé à de l'axe du plateau, de . Avec : auquel s'ajoutent de répétabilité : environ , cinq fois moins que la tolérance : conforme.
4) Le temps, et le choix. Temps par pièce : minutes pour mises en position.
| machine | mises en position | temps (min) | coaxialité | verdict |
|---|---|---|---|---|
| centre 3 axes | 6 | 38 | non conforme | |
| centre 4 axes | 2 | 22 | conforme | |
| centre 5 axes | 1 | 18 | conforme |
Le 4 axes suffit : il tient la coaxialité et le temps ( de marge). Le 5 axes gagne , mais c'est une machine plus chère à l'heure, et le gain ne répond à aucune exigence. Il deviendrait nécessaire si le perçage incliné sortait du plan perpendiculaire à l'axe du plateau (un perçage incliné vers le bas, par exemple) : aucune rotation autour d'un axe vertical ne l'amène alors devant une broche horizontale.
Ce que l'exercice installe. Le nombre de mises en position se lit sur les directions d'accès que demande la pièce, confrontées à celles qu'offre la machine (tour 2 axes : révolution ; tour 3 axes : plus l'axe et les outils tournants ; centres 3, 4, 5 axes : une direction, un plan de directions, un demi-espace). Usiner deux surfaces liées par une tolérance dans la même mise en position, c'est supprimer l'erreur de reprise. Le bon choix est la machine la plus simple qui tient toutes les exigences.
100 % gratuit
La suite du chapitre est sur Adloun
- 14 autres exercices corrigés dans ce chapitre, et 6 à chercher avec le tuteur
- Les 2 QCM du chapitre, le premier sans compte
- Le podcast et la vidéo du chapitre : 2 minutes d'écoute sans compte
- Le tuteur, qui guide pas à pas sans donner la réponse
Sans compte : le cours, le premier QCM et 2 minutes de podcast et de vidéo. Exercices et tuteur : inscription gratuite en 30 secondes, sans carte bancaire.