Procédés de fabrication et usinage
Cours · sciences industrielles (PT), chapitre 7 · CPGE PT (2e année) · le début du chapitre, la suite sur Adloun
Travailler ce chapitre sur Adloun
Industrialiser une pièce, c'est choisir et ordonner les procédés qui la mènent du matériau à la pièce finie : un procédé d'obtention du brut (moulage, déformation plastique, découpage, injection, fabrication additive), éventuellement un traitement thermique ou un assemblage par soudage, puis la reprise par enlèvement de matière des surfaces fonctionnelles. Le programme limite l'analyse des procédés à une approche qualitative : leurs phénomènes physiques, leurs contraintes technologiques et économiques, et l'influence du procédé sur la géométrie des pièces. Ce qui se calcule, ce sont les grandeurs que décident le concepteur et le préparateur : la cinématique d'usinage, la géométrie que laisse un outil, l'isostatisme d'un montage, les efforts et les bilans de matière d'un procédé dont les données sont fournies, et enfin le coût et l'impact environnemental d'un procédé en fonction de la série.
7.1 Enlèvement de matière : cinématique et principe de génération
Une surface usinée naît de deux mouvements relatifs de l'outil et de la pièce : le mouvement de coupe, rapide, qui détache le copeau, et le mouvement d'avance, lent, qui déplace la zone de coupe. En tournage, la pièce tourne (coupe) et l'outil se translate (avance) ; en fraisage et en perçage, l'outil tourne et la pièce ou l'outil se translate.
Pour une pièce (tournage) ou un outil (fraisage, perçage) de diamètre (en ) tournant à la fréquence de rotation (en ) :
- vitesse de coupe, vitesse du point de l'arête qui coupe, en :
- avance : (en ) en tournage, (en par dent) en fraisage avec un outil à dents ; vitesse d'avance en tournage, en fraisage (en ) ;
- profondeur de passe et, en fraisage, engagement radial (ou pas transversal) ; débit de copeaux en fraisage : .
est le diamètre du point de l'arête en contact. Pour une fraise hémisphérique dont l'axe est normal à la surface, le point de contact est sur l'axe : la vitesse de coupe y est nulle et l'arête écrase la matière au lieu de la couper. Incliner l'axe de l'outil de l'angle sur la normale amène le contact à la distance de l'axe ; tenir cette inclinaison sur une surface gauche demande d'orienter l'outil en continu (centre 5 axes).
- En travail de forme, la surface reproduit le profil de l'outil, animé d'un mouvement simple : foret, alésoir, outil de forme, électrode d'électroérosion. L'usure de l'outil se copie sur la pièce.
- En travail d'enveloppe, la surface est l'enveloppe des positions successives de l'arête, et sa forme vient de la trajectoire programmée : fraise qui suit un contour, outil de tour à bec rayonné. Un même outil réalise une infinité de formes, et son usure se compense par une correction de rayon dans la commande numérique.
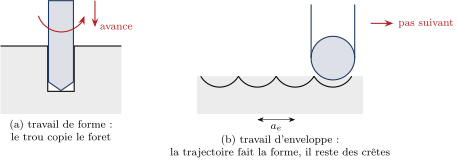
Si le profil actif de l'outil est un arc de cercle de rayon et si deux passages voisins sont décalés de (avance en tournage avec , rayon de bec ; pas transversal en fraisage avec une fraise hémisphérique ou torique), la crête laissée entre eux a pour hauteur
Démonstration
Les deux arcs, de centres distants de , se coupent à mi-distance, à l'abscisse de chaque centre ; le point d'intersection est donc à la hauteur sous les centres, alors que le fond de chaque arc est à la hauteur : la crête vaut la différence. Avec , donne .
À crête imposée, le pas vaut : le temps de finition d'une surface, inversement proportionnel au pas, varie comme . Diviser la crête par deux multiplie le temps par ; un outil plus gros raccourcit le temps, mais le plus petit raccordement concave de la pièce borne son rayon : la géométrie de la pièce commande le temps d'usinage.
7.2 Machines à commande numérique et choix des phases
Une machine se caractérise par les mouvements qu'elle sait piloter, donc par les directions d'accès de l'outil qu'elle offre dans une même mise en position.
| Machine | Ce qu'elle réalise dans une mise en position |
|---|---|
| Tour 2 axes (, ) | surfaces de révolution d'axe la broche (cylindres, cônes, plans,
gorges, filetages)</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Tour 3 axes (, , )</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">en plus, broche orientée et outils tournants : méplats, rainures, perçages radiaux</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Centre 3 axes (, , )</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">surfaces accessibles selon une seule direction, celle de la broche</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Centre 4 axes (+ plateau tournant)</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">toutes les directions perpendiculaires à l'axe du plateau</td></tr><tr style="border-bottom:1.5px solid #2E2C26"><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Centre 5 axes (+ deux rotations)</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">toutes les directions du demi-espace au-dessus de la face de bridage ; orientation continue de l'outil</td></tr></table></div> |
Méthode : Choisir une machine
Dresser la liste des directions d'accès que demande la pièce ; en déduire, pour chaque machine, le nombre de mises en position. Chaque mise en position supplémentaire coûte du temps (chargement, bridage, prise d'origine) et introduit une erreur de reprise entre les surfaces usinées avant et après. Retenir la machine la plus simple qui tient toutes les exigences de précision et de temps.
Choix des phases.
Une phase est l'ensemble des opérations réalisées sur un même poste, dans une même mise en position. Le programme demande d'en choisir le nombre et l'ordre, pas d'en écrire le détail. Quelques règles commandent l'ordre :
- la première phase prend appui sur des surfaces brutes et usine les surfaces qui serviront ensuite de références de mise en position ;
- deux surfaces liées par une tolérance serrée s'usinent dans la même mise en position ;
- l'ébauche précède la finition ; une opération qui déforme (traitement thermique, soudage) se place avant les finitions qu'elle détruirait, avec une surépaisseur pour la reprise.
7.3 Mise et maintien en position
La mise en position d'une pièce se représente par des normales de repérage : chacune est le symbole de l'élimination d'un degré de liberté en translation, une flèche perpendiculaire à la surface de contact, pointe sur la surface, numérotée. Elle modélise un contact ponctuel entre la pièce et le montage.
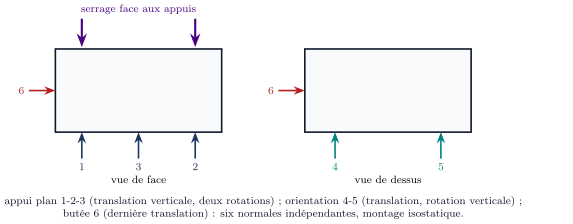
Soit normales de repérage, et le rang de l'ensemble des mouvements qu'elles interdisent (nombre de degrés de liberté indépendants supprimés). La mobilité de la pièce vaut et le degré d'hyperstatisme . La mise en position est isostatique si et seulement si et : six normales indépendantes.
Ce sont les relations de mobilité et d'hyperstatisme de la modélisation des mécanismes, appliquées à une pièce liée au montage par liaisons ponctuelles. Six contacts ne suffisent pas : trois normales alignées sur une même droite, par exemple, n'interdisent que deux mouvements (la rotation autour de la droite reste libre), et le montage a alors , , . La règle « 3-2-1 » est le décompte des six degrés de liberté appliqué dans l'ordre : trois normales non alignées sur la plus grande surface (appui plan), deux normales écartées sur une seconde surface (orientation), une dernière normale (butée).
Le « ni plus » est la moitié qu'on oublie. Une septième normale rend le montage hyperstatique () : la pièce se déforme au serrage pour épouser des appuis qui ne peuvent pas être tous en contact simultanément, on usine sur une pièce déformée, et elle reprend sa forme une fois desserrée. La cote est alors fausse et irréprochablement mesurée sur le montage – c'est le défaut le plus difficile à diagnostiquer en atelier. Pour soutenir une zone en porte-à-faux, on ajoute un appui réglable, amené au contact puis bloqué après le serrage : il reprend un effort sans participer à la mise en position.
Sur une surface brute, chaque point d'appui peut s'écarter de sa position nominale de ; deux normales écartées de orientent alors la pièce à près. On écarte les normales d'un même groupe autant que la pièce le permet.
Chaque effort de serrage est dirigé face à un appui : serrer dans le vide fait fléchir la pièce, serrer en biais la fait glisser sur ses appuis. De même, on oriente l'effort de coupe vers les appuis, qui le reprennent en compression, plutôt que de le confier au frottement : avec un coefficient , un serrage ne retient qu'un effort tangentiel .
Sur une pièce déjà usinée, on retrouve des montages types : un plan (3 normales), un centreur court dans un alésage (2 normales) et un pion losange dans un second alésage (1 normale, perpendiculaire à la droite qui joint les alésages). Un centreur long (4 normales) avec un plan, ou deux pions cylindriques, rendraient le montage hyperstatique.
7.4 Obtention des bruts : moulage, déformation plastique, découpage, injection, fabrication additive
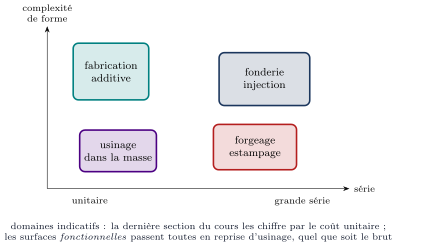
Aucun de ces procédés n'est meilleur que les autres : chacun règne sur un domaine, qui se définit par la forme de la pièce, son matériau, la taille de la série, la précision visée, le coût et l'impact environnemental. Chacun impose aussi sa géométrie, que traduisent ses règles de conception. Aucun n'atteint les tolérances serrées : les surfaces fonctionnelles passent toutes en reprise d'usinage, quel que soit le procédé d'obtention du brut.
Moulage.
Le métal liquide remplit une empreinte et s'y solidifie. En moule de sable, détruit à chaque pièce, le procédé convient aux pièces unitaires ou de moyenne série, et les formes intérieures s'obtiennent par des noyaux de sable. En coquille (moule métallique permanent), par gravité ou sous basse pression, il convient aux séries moyennes et grandes d'alliages d'aluminium ou de cuivre. Sous pression, le métal est injecté à grande vitesse : parois minces, cadence élevée, très grandes séries, mais des porosités de gaz qui interdisent les traitements thermiques à haute température et les noyaux de sable. Règles de conception : dépouilles (de l'ordre de à ), épaisseurs aussi régulières que possible (une masse isolée se solidifie en dernier et se creuse d'une retassure), raccordements arrondis, surépaisseurs d'usinage sur les surfaces fonctionnelles, et cotes d'empreinte majorées du retrait.
Déformation plastique.
Le forgeage et l'estampage déforment à chaud un lopin entre des outils ou des matrices ; la tôlerie plie et emboutit à froid. L'estampage impose un plan de joint (par la plus grande section, pour que chaque demi-matrice soit dépouillée) et produit une bavure, prix du remplissage : le métal freiné dans le cordon mince remplit les formes avant que l'excédent ne s'échappe. Le forgeage n'apporte pas seulement une forme mais une propriété : les fibres du métal suivent le contour de la pièce au lieu d'être coupées comme dans une pièce usinée dans la masse, ce qui améliore la tenue en fatigue des bielles, vilebrequins et arbres.
Découpage.
Un poinçon cisaille une tôle contre une matrice : l'effort de découpage vaut le produit de la résistance au cisaillement du matériau par la section cisaillée, ( périmètre découpé, épaisseur). L'ébavurage d'une pièce estampée est un découpage, fait à chaud pour profiter de la faible résistance du métal.
Injection plastique.
Un thermoplastique fondu est injecté sous pression dans un moule régulé, s'y refroidit, puis la pièce est éjectée. Le temps de refroidissement, qui domine le cycle, croît comme le carré de la plus forte épaisseur ; la pression dans l'empreinte (quelques dizaines de mégapascals, bien inférieure à la pression d'injection lue à la buse, qui chute le long de l'écoulement) agit sur la surface projetée de la pièce sur le plan de joint, et la presse doit fournir une force de fermeture au moins égale à leur produit. Règles de conception : épaisseur constante, nervures plus minces que la paroi (de l'ordre de fois), raccordements arrondis, bossages évidés, dépouilles (plus fortes sur une face grainée que sur une face polie), et cotes d'empreinte majorées du retrait (de à selon le polymère).
Fabrication additive.
La pièce se construit couche par couche : fusion d'un lit de poudre par un laser pour les métaux, dépôt de fil fondu ou photopolymérisation pour les polymères. Elle ignore la contrainte de démoulage et réalise des formes internes fermées (canaux, treillis d'allègement) ; en contrepartie, les surfaces tournées vers le bas et trop inclinées sur l'horizontale doivent être soutenues par des supports, l'état de surface est grossier, les propriétés dépendent de la direction de construction, et les pièces métalliques gardent des contraintes résiduelles qu'un traitement de détente relâche avant de les séparer du plateau. Le temps de fabrication croît avec la hauteur construite (le nombre de couches) : elle convient au prototype et à la petite série de pièces complexes.
7.5 Traitements thermiques des aciers et assemblage par soudage
Traitements thermiques des aciers : les aspects fonctionnels
Un traitement thermique modifie les caractéristiques mécaniques d'un acier par un cycle de chauffage, de maintien et de refroidissement. Le programme se limite à ses aspects fonctionnels : ce qu'il durcit ou adoucit, sur quelle profondeur, ce qu'il fait au cœur, et ce qu'il fait à la géométrie ; l'étude des phénomènes métallurgiques est exclue.
| Traitement | Principe | Effet fonctionnel |
|---|---|---|
| Trempe | chauffage au-delà d'une température de transformation, refroidissement rapide (eau,
huile)</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">dureté et résistance accrues, fragilité ; acier assez riche en carbone</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Revenu</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">réchauffage modéré après trempe</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">rend de la ténacité au prix d'un peu de dureté</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Recuit</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">chauffage puis refroidissement lent</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">adoucit, homogénéise, relâche les contraintes (recuit de détente)</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Trempe superficielle</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">chauffage de la seule surface (induction, flamme), puis trempe</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">couche dure de quelques millimètres, cœur tenace</td></tr><tr style=""><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Cémentation</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">enrichissement en carbone de la surface d'un acier pauvre en carbone, puis trempe et revenu</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">couche dure de l'ordre du millimètre, cœur tenace ; déformation sensible</td></tr><tr style="border-bottom:1.5px solid #2E2C26"><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">Nitruration</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">diffusion d'azote vers , sans trempe, sur un acier allié</td><td style="text-align:left;padding:8px 12px;color:#34332D;vertical-align:top">couche très dure et mince (quelques dixièmes de millimètre), déformation très faible</td></tr></table></div> |
Les traitements dans la masse (trempe, revenu, recuit) agissent sur toute la section ; les traitements superficiels (trempe superficielle, cémentation, nitruration) donnent une surface dure résistant à l'usure et à la pression de contact, sur un cœur tenace qui résiste aux chocs : c'est le cas des engrenages, des cames, des portées de roulement.
Un traitement thermique déforme la pièce. Il se place donc dans la gamme avant les finitions qu'il détruirait (rectification des portées et des flancs après une cémentation), avec une surépaisseur qui couvre la déformation. Cette surépaisseur est bornée des deux côtés : assez pour effacer la déformation, pas assez pour consommer la couche durcie.
Assemblage par soudage
Le soudage assemble deux pièces par fusion locale de leurs bords, le plus souvent avec un métal d'apport, sous une protection (gaz, laitier) qui évite l'oxydation du bain. Il donne un assemblage permanent, étanche, sans pièce rapportée. Ses conséquences commandent la conception et la gamme :
- en refroidissant, le cordon se rétracte ; le métal froid qui l'entoure s'y oppose : la pièce se déforme et garde des contraintes résiduelles ;
- autour du cordon, une zone affectée thermiquement a vu ses propriétés changer : un acier trop chargé en carbone y prend la trempe et devient fragile, d'où l'emploi d'aciers à bas carbone, dits soudables ;
- usiner une pièce soudée enlève des couches tendues : elle se déforme encore. On soude, on fait un recuit de détente, puis on usine les surfaces fonctionnelles, avec une surépaisseur qui couvre la déformation de soudage.
Règles de conception : cordons symétriques par rapport aux axes de la pièce (leurs retraits se compensent), courts et peu nombreux, accessibles à la torche, éloignés des surfaces fonctionnelles.
7.6 Choisir et ordonnancer les procédés : coût, série, impact environnemental
Le choix d'un procédé applique trois filtres dans l'ordre. La capacité d'abord : le procédé sait-il réaliser la forme, dans le matériau voulu, avec les propriétés exigées ? Le coût ensuite, qui dépend de la série. L'impact environnemental enfin, qui confirme ou renverse le classement.
Un procédé engage un coût fixe , indépendant du nombre de pièces (outillage, moule, matrice, programmation, montages), et un coût variable par pièce (matière, temps machine, traitements, reprises). Pour une série de pièces, le coût unitaire vaut
Soit deux procédés et avec . Si , ils ont le même coût unitaire pour la série critique
est moins cher pour , pour . Si , est dominé : plus cher à toute série.
Démonstration
s'annule pour ; c'est une fonction croissante de (car ), négative avant et positive après. Si , la différence est négative pour tout .
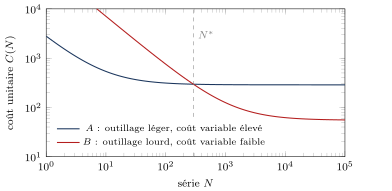
L'enveloppe inférieure des courbes de coût des procédés capables découpe l'axe des séries en domaines : c'est la version chiffrée de la figure des domaines de la section précédente. Le classement par le coût ne vaut qu'entre procédés capables : une exigence technique peut exclure un procédé moins cher à toute série.
Impact environnemental.
Dans une démarche d'écoconception, on compare les procédés par un indicateur comme l'énergie grise par pièce : énergie de production de la matière achetée, plus énergie des opérations (fusion, électricité des machines, traitements). Pour les métaux, la matière achetée domine le plus souvent : le rendement matière (masse de la pièce rapportée à la masse achetée) est le premier levier, et un procédé qui transforme en copeaux l'essentiel d'un bloc paie cette énergie même si les copeaux sont recyclés. Des bases de données et des logiciels fournissent ces valeurs.
Ordonnancer, du matériau à la pièce finie.
La suite type est : obtention du brut (moulage, forge, découpage, injection, fabrication additive), opérations de parachèvement (ébarbage, ébavurage, retrait des supports), traitement thermique ou soudage, puis reprise d'usinage des surfaces fonctionnelles en un petit nombre de mises en position : la première sur des références brutes, les suivantes sur des surfaces usinées.
7.7 Complément (hors programme) : effort et puissance de coupe, loi de Taylor, rugosité
Cette section n'est pas au programme de PT ; elle complète la cinématique de coupe pour qui veut dimensionner une broche ou une durée d'outil. Lors de la coupe, le métal subit un cisaillement plastique intense le long d'un plan de cisaillement, incliné de l'angle sur la surface usinée.
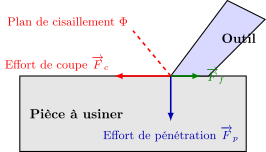
L'effort de coupe tangentiel (en ) est proportionnel à la section du copeau (en , en tournage) et à la pression spécifique de coupe (en , soit ) propre au matériau usiné :
La puissance consommée à la pointe de l'outil vaut
et la puissance absorbée par le moteur de broche, de rendement , vaut .
La durée de vie (en ) d'une arête de coupe, jusqu'à une usure de dépouille critique (de l'ordre de ), suit la loi puissance de Taylor :
où pour le carbure et pour la céramique : une vitesse de coupe augmentée de divise la durée de vie d'un outil carbure par .
L'état de surface se chiffre par la rugosité arithmétique , moyenne des écarts en valeur absolue entre le profil réel et sa ligne moyenne, en micromètres. Elle classe les procédés : brut de fonderie au-delà de , ébauche vers , finition vers , rectification vers , rodage en deçà de . Inscrire une rugosité sur un dessin, c'est imposer un procédé, et son coût. La hauteur de crête de la génération par enveloppe, elle, est au programme : c'est une grandeur géométrique, que l'on ne convertit pas ici en .
7.8 Synthèse du chapitre
- Cinématique : au diamètre qui coupe ; ou ; . Génération : travail de forme (l'outil et son usure se copient) ou d'enveloppe (la trajectoire fait la forme, crête , temps en ).
- Machines : tour 2 axes (révolution), tour 3 axes (axe , outils tournants), centres 3, 4 et 5 axes (une direction, un plan de directions, un demi-espace). Le nombre de mises en position se lit sur les directions d'accès ; deux surfaces liées s'usinent dans la même mise en position.
- Mise en position : six normales indépendantes, , ; normales écartées ; serrage face aux appuis, effort de coupe vers les appuis.
- Bruts : chaque procédé impose sa géométrie (dépouille, épaisseur, plan de joint, bavure, supports) et ses règles de conception ; force de fermeture = pression d'empreinte surface projetée ; effort de découpage = ; le rendement matière est un indicateur environnemental.
- Traitements thermiques (aspects fonctionnels) et soudage : ils déforment ; on les place avant les finitions, avec une surépaisseur bornée ; souder, détendre, puis usiner.
- Choisir : capacité, puis coût et série critique , puis impact environnemental, dominé par la matière achetée.
La suite du cours est sur Adloun
Le chapitre en entier, formules et figures comprises, avec le tuteur, les fiches, les QCM et les exercices.
Lire la suite du cours