Spécification géométrique des produits (GPS) : spécifier, contrôler, propager les écarts
Cours · sciences industrielles (PT), chapitre 6 · CPGE PT (2e année) · le début du chapitre, la suite sur Adloun
Travailler ce chapitre sur Adloun
6.1 Spécifier : besoin fonctionnel, modèles, opérations et principes
Une pièce réelle n'est jamais la pièce dessinée : chaque surface usinée présente des écarts de forme, d'orientation, de position et de taille. Spécifier, c'est dire quelles pièces réelles le concepteur accepte, de façon que toute pièce acceptée remplisse sa fonction et que l'acceptation puisse se vérifier sans ambiguïté. La spécification géométrique des produits (GPS, normes ISO 8015, ISO 1101, ISO 5459, ISO 14405) en fournit le langage. Le point de départ est toujours un besoin fonctionnel chiffré (un jeu minimal, un désalignement admissible, une position à tenir) attaché à une liaison entre pièces : une spécification qui ne découle d'aucun besoin coûte sans rien garantir, un besoin qui n'est traduit par aucune spécification n'est pas garanti.
- Le modèle nominal est la pièce parfaite définie par le concepteur (dessin, maquette numérique) : surfaces idéales (plans, cylindres, cônes, sphères…), dimensions exactes.
- Le skin model (modèle de surface non idéale) représente la surface réelle de la pièce, avec tous ses écarts possibles ; c'est sur lui que la spécification est définie.
- Le modèle extrait est un nombre fini de points relevés sur la surface réelle (un nuage de points) ; c'est sur lui que s'effectue la vérification.
Pour passer d'une surface réelle à une grandeur comparable à une limite, on enchaîne des opérations :
- partition : isoler, dans le skin model, l'élément non idéal qui correspond à un élément nominal (telle portée, telle face) ;
- extraction : remplacer cet élément par un nombre fini de points ;
- filtrage : séparer les échelles d'écart (la forme d'ensemble, les ondulations, la rugosité) pour ne garder que celle que vise la spécification ;
- collection : considérer plusieurs éléments comme un seul (deux portées coaxiales, un groupe de trous) ;
- association : ajuster un élément idéal (plan, droite, cercle, cylindre) sur un élément non idéal, selon un critère (moindres carrés, écart maximal minimal, tangence du côté extérieur à la matière, cercle inscrit ou circonscrit) ;
- construction : déduire un élément idéal d'autres éléments idéaux (l'axe d'un cylindre, le plan médian de deux plans, une intersection).
Une spécification est une condition unilimite sur une caractéristique dimensionnelle : une grandeur, définie sans ambiguïté par une suite d'opérations, est inférieure (ou supérieure) à une limite. Une tolérance de taille donne deux conditions unilimites (taille limite supérieure, taille limite inférieure) ; une tolérance géométrique en donne une (l'élément est dans une zone de largeur ).
- Invocation : dès qu'une partie du système GPS est invoquée sur un dessin, le système entier s'applique, avec ses règles par défaut.
- Élément : une pièce est un ensemble d'éléments limités par leurs arêtes naturelles ; par défaut, une spécification s'applique à un élément entier.
- Indépendance : par défaut, chaque spécification (de taille ou géométrique) est respectée en elle-même, indépendamment des autres, sauf modificateur explicite.
- Pièce rigide : par défaut, la pièce est considérée comme indéformable, à l'état libre (et à la température de référence de ).
- Dualité : la spécification est définie indépendamment de toute méthode de mesure ; la vérification est une réalisation, plus ou moins fidèle, des opérations de la spécification.
- Responsabilité : le concepteur est responsable de la spécification, y compris de ses ambiguïtés ; le métrologue est responsable de la vérification et de son incertitude.
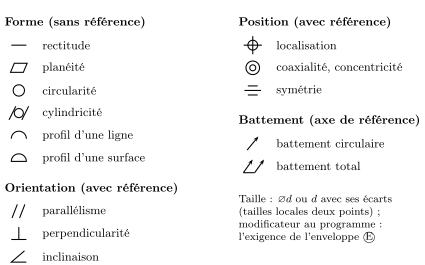
Une tolérance de taille ne limite que des tailles locales (mesurées entre deux points opposés) : elle ne dit rien de la forme, de l'orientation ni de la position de l'élément. Deux portées parfaitement cotées en diamètre peuvent être désalignées sans limite si aucune spécification géométrique ne le borne. Seul un modificateur explicite (au programme : l'exigence de l'enveloppe, ) lie deux exigences.
Une spécification géométrique impose à l'élément tolérancé (surface, ligne, axe ou plan médian extrait) d'être contenu dans une zone de tolérance : espace entre deux plans parallèles, entre deux droites, entre deux cercles concentriques, intérieur d'un cylindre, etc., de largeur ou de diamètre . La zone est libre (spécification de forme), orientée par rapport à une référence (orientation), ou positionnée par rapport à une référence par des dimensions théoriquement exactes, encadrées (position) ; le battement se définit par une rotation autour d'un axe de référence.
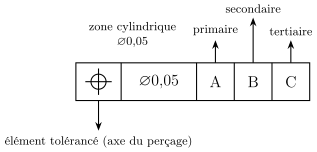
Le cadre de tolérance se lit de gauche à droite : symbole de la caractéristique, zone (précédée de si elle est cylindrique), puis la ou les références, dans l'ordre du système de références. Une flèche le relie à l'élément tolérancé.
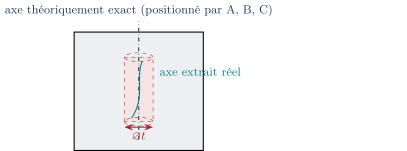
La fiche GPS décode une spécification en cinq rubriques : l'élément tolérancé (élément réel et opérations qui en tirent l'élément à évaluer : extraction, association, construction) ; l'élément de référence (surfaces réelles concernées) ; la référence spécifiée (élément idéal associé à ces surfaces, et critère d'association) ; la zone de tolérance (forme, dimension, contraintes d'orientation et de position par rapport à la référence) ; la condition de conformité (la condition unilimite à vérifier).
Méthode : Justifier et rédiger une spécification
- Partir du besoin fonctionnel chiffré et de la liaison qui le porte.
- Choisir l'élément tolérancé (la surface ou l'axe qui réalise la fonction) et la référence (les surfaces qui réalisent la liaison avec la pièce voisine).
- Choisir la zone (forme, orientation, position) et la dimensionner par le pire des cas géométrique, en remontant du besoin à .
- Décoder la spécification obtenue dans une fiche GPS, pour vérifier qu'elle est sans ambiguïté et qu'elle se contrôle.
6.2 Taille, zone, gabarit : l'exigence de l'enveloppe
- Une spécification par taille borne une taille locale : la distance entre deux points opposés de l'élément (taille deux points), mesurée section par section.
- Une spécification par zone borne un écart géométrique : l'élément tolérancé doit être contenu dans une zone de largeur .
- Une spécification par gabarit impose à l'élément de ne pas franchir une surface idéale de forme parfaite et de dimension donnée.
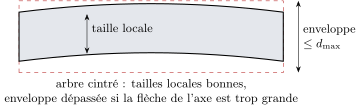
Portée à la suite d'une tolérance de taille d'un élément cylindrique ou de deux plans parallèles, l'exigence de l'enveloppe impose, en plus des tailles locales, que la surface réelle ne franchisse pas l'enveloppe de forme parfaite à la taille au maximum de matière : un arbre doit entrer dans un cylindre parfait de diamètre ; un alésage doit contenir un cylindre parfait de diamètre . Les tailles locales restent bornées de l'autre côté (, ). C'est le seul modificateur au programme.
Avec l'enveloppe, le défaut de forme n'est plus libre : il ne peut consommer que l'écart entre la taille réelle et la taille au maximum de matière. Un arbre dont toutes les tailles locales valent doit être de forme parfaite ; s'il vaut partout, il peut présenter un défaut de forme jusqu'à . L'exigence garantit donc un jeu minimal en tout point d'un assemblage arbre-alésage : , quels que soient les défauts de forme.
Méthode : Contrôler une exigence de l'enveloppe
Le côté « maximum de matière » se contrôle par un gabarit complet : bague « entre » de diamètre pour un arbre, tampon « entre » de diamètre pour un alésage, de longueur au moins égale à celle de l'élément. L'autre côté se contrôle par une mesure locale deux points (mâchoire « n'entre pas » , tampon plat ou contrôle deux points « n'entre pas » ), répétée dans plusieurs sections et directions.
Pour un alésage de diamètre et un arbre de diamètre , le jeu varie de à . L'ajustement est glissant si (jeu pour toutes les pièces conformes), serré si (serrage pour toutes les pièces conformes), incertain sinon.
Les ajustements normalisés (désignations par lettres et qualités, tables ISO 286) ne sont pas exigibles : les écarts sont fournis, et l'on n'en tire que la nature de l'ajustement. Pour un roulement, la bague qui tourne par rapport à la charge est montée serrée (sinon elle « roule » lentement sur sa portée), l'autre peut être glissante.
6.3 Références et systèmes de références
Une spécification d'orientation ou de position se rapporte à une référence. Il faut distinguer l'élément de référence, surface réelle de la pièce (une face d'appui, une portée), et la référence spécifiée, élément idéal (plan, droite, point) qui en est tiré par association.
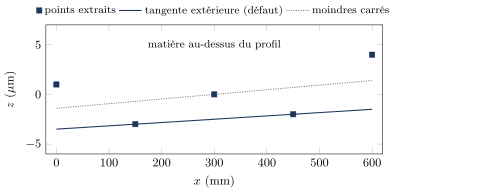
Une référence simple s'établit en associant à l'élément de référence extrait un élément idéal de même type, tangent du côté extérieur à la matière, en minimisant l'écart maximal entre l'élément réel et l'élément idéal :
- face plane : plan tangent extérieur à la matière, qui minimise la plus grande distance des points au plan (c'est, en général, le plan sur lequel la pièce repose sur un marbre) ;
- alésage : plus grand cylindre inscrit ; arbre : plus petit cylindre circonscrit.
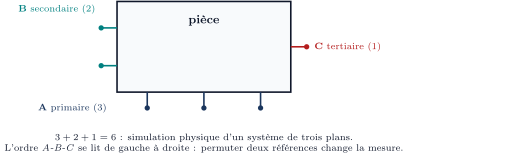
Une référence commune (notée A-B) s'obtient par association simultanée d'éléments idéaux liés entre eux (deux cylindres coaxiaux, deux plans coplanaires) aux éléments réels considérés ensemble. Dans un système de références (A, B, C), la référence secondaire est associée sous la contrainte d'orientation imposée par la primaire, la tertiaire sous celles des deux premières.
L'ordre des références n'est pas une convention arbitraire : il traduit une hiérarchie de contact. La surface primaire est celle qui porte, qui touche la première et qui fixe le plus de degrés de liberté ; la secondaire arrête une partie de ce qui reste ; la tertiaire achève d'immobiliser la pièce.
Permuter deux références change le résultat de la mesure. Poser d'abord une surface latérale puis rabattre la face d'appui ne donne pas la même position, donc pas les mêmes écarts, que l'inverse. Un système de références est un ordre, pas un ensemble : l'écriture A-B-C du cadre se lit de gauche à droite et se respecte au montage comme au contrôle.
Pour une pièce prismatique, un système de trois plans se simule physiquement par six contacts ponctuels : trois sur la face primaire A (une translation et deux rotations arrêtées), deux sur la face secondaire B (une translation et une rotation), un sur la face tertiaire C (la dernière translation). C'est aussi le schéma d'une mise en position isostatique d'usinage.
Méthode : La référence reproduit la liaison
Les surfaces de référence d'une pièce sont celles qui réalisent sa liaison avec la pièce voisine, et leur ordre est celui dans lequel elles l'arrêtent :
- un appui plan donne une référence plane (3 degrés de liberté arrêtés) ;
- un centrage long donne un axe de référence (4 degrés de liberté) ; un centrage court, placé après un appui plan, ne donne que deux translations (2) ;
- deux portées courtes qui forment ensemble une pivot donnent une référence commune A-B : aucune des deux ne fait seule la liaison, et l'axe d'une portée courte, extrapolé, serait mal défini ;
- un trou oblong ou un pion dégagé, en troisième rang, n'arrête qu'une rotation (1).
Si le modèle de liaisons d'un mécanisme est hyperstatique de degré , son montage sans contrainte exige conditions géométriques (une distance, un parallélisme, une coaxialité…) entre les surfaces des pièces. Chacune devient une spécification, dont on juge la fabricabilité ; si elle est trop sévère, on rend le modèle isostatique (substitution de liaisons, ajout de solide, pion dégagé, rotule…), ce qui supprime la condition.
6.4 Conditions unilimites et chaînes de cotes
Une exigence de jeu (un jeu minimal pour qu'un mouvement soit possible, un jeu maximal pour la précision) est une condition unilimite, ou deux, sur une caractéristique dimensionnelle : le jeu. Quand ce jeu résulte d'un empilement de pièces suivant une direction, on l'exprime par une chaîne de cotes : , chaque cote étant une distance entre deux surfaces d'une même pièce, ou de deux pièces en contact.
Pour une chaîne unidirectionnelle :
L'intervalle de tolérance du jeu est la somme des intervalles de la chaîne : chaque pièce ajoutée consomme une part de l'intervalle fonctionnel.
Une condition unilimite se vérifie dans toutes les situations de vie du produit : à froid, en marche, sous charge. La dilatation différentielle de pièces de matériaux ou de températures différentes fait partie de la chaîne (). Quand la somme des intervalles dépasse le besoin, et en particulier quand la tolérance d'un composant acheté suffit à la dépasser, on ne resserre pas : on règle au montage (cale, écrou, bague d'appui).
6.5 Contrôle de la conformité : nuages de points et association
Contrôler la conformité d'une pièce, c'est réaliser, aussi fidèlement que possible, les opérations de la spécification sur la pièce réelle (principe de dualité). Trois familles de dispositifs de contrôle :
- les calibres matérialisent un gabarit ou une limite : bague et tampon « entre » (enveloppe au maximum de matière), mâchoire et tampon « n'entre pas » (taille locale) ;
- le marbre et le comparateur : la pièce posée sur le marbre réalise une référence plane tangente du côté extérieur à la matière ; le comparateur relève des écarts par rapport à elle ; une rotation entre pointes ou sur vés réalise un axe de référence (battement) ;
- la machine à mesurer tridimensionnelle relève un nuage de points (modèle extrait) ; le logiciel y associe des éléments idéaux, construit les éléments utiles et évalue les écarts.
La métrologie tridimensionnelle, au programme, se limite au plan, au cercle, à la droite et au cylindre de révolution ; la réalisation des gammes de mesure n'est pas au programme.
Associer un élément idéal à un nuage de points, c'est choisir ses paramètres (position, orientation, dimension) par un critère :
- moindres carrés (Gauss) : minimiser la somme des carrés des écarts ; donne un élément « moyen », stable, mais qui passe à travers la matière ;
- écart maximal minimal (Tchebychev, zone minimale) : minimiser le plus grand écart ; il définit les défauts de forme (rectitude, planéité, circularité, cylindricité) ;
- tangent du côté extérieur à la matière, écart maximal minimal : critère par défaut des références ;
- inscrit maximal (alésage) ou circonscrit minimal (arbre) : il réalise l'enveloppe d'un élément de taille.
On palpe points aux angles autour d'un centre nominal ; est l'écart radial du point au rayon nominal , petit devant . Le cercle des moindres carrés a pour centre et pour rayon , avec
Démonstration
Au premier ordre, l'écart du point au cercle de centre et de rayon vaut . La somme est minimale quand ses dérivées par rapport à , , sont nulles : . Pour des angles régulièrement répartis (), et : les trois équations se découplent et donnent les formules annoncées.
Le résultat d'un contrôle dépend de l'extraction et de l'association. Trop peu de points laissent passer la forme (un profil à lobes demande bien plus de points) ; un critère autre que le critère par défaut peut inverser un verdict dès que la référence a un défaut de forme du même ordre que la tolérance. Enfin, un profil à nombre impair de lobes a un diamètre deux points constant : seule l'association d'un gabarit (cercle inscrit ou circonscrit) le révèle.
6.6 Le torseur des petits déplacements
Les écarts géométriques (quelques micromètres) sont très petits devant les dimensions des pièces (des dizaines de millimètres). Un défaut d'orientation ou de position d'une surface, ou d'une pièce par rapport à une autre, se décrit donc comme un petit déplacement de solide indéformable.
Un petit déplacement d'un solide est défini par un vecteur de petites rotations (composantes très petites devant radian) et par le petit déplacement d'un de ses points. Le déplacement de tout autre point du solide vaut
ce champ est celui d'un torseur, le torseur des petits déplacements , de même structure que le torseur cinématique.
Démonstration
Le déplacement d'un solide envoie en tel que , où est une rotation. Pour une rotation d'angle petit autour d'un vecteur unitaire , au premier ordre ; avec , .
Si un point fonctionnel appartient au dernier solide d'une chaîne, et que chaque écart de la chaîne est décrit par un torseur , le petit déplacement de est, au premier ordre, la somme des contributions transportées en :
Démonstration
La composition de deux petites rotations vaut au premier ordre (où désigne l'application ) : les produits d'écarts sont du second ordre et se négligent. Les petits déplacements s'ajoutent donc comme les torseurs, à condition de les réduire au même point, ici . Les vecteurs et sont exprimés dans la base du solide qui porte l'écart : si ce solide tourne (un axe de machine), leurs composantes dans la base fixe tournent avec lui.
Une zone de largeur portée sur une longueur borne la petite rotation de l'élément tolérancé à ; une zone cylindrique autour de la position théorique d'un axe borne son décalage à (et son inclinaison à ). Une spécification ne borne que les déplacements qu'elle contraint : un axe pris seul pour référence ne fixe ni la rotation autour de lui, ni la position le long de lui.
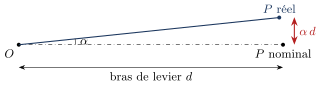
Un petit écart angulaire produit en un point fonctionnel situé à la distance de son centre de rotation un écart de position (transport ). Pour une mesure ou une position précise, le point fonctionnel doit être dans l'alignement de l'élément de mesure ou de guidage () ; à défaut, l'écart angulaire est multiplié par le bras de levier, et il domine dès que est grand devant la longueur sur laquelle l'orientation est tolérancée.
6.7 Complément (hors programme) : maximum de matière et transfert de cotes
Ce complément sort du programme PTSI-PT, qui ne retient qu'un modificateur, l'exigence de l'enveloppe, et exclut la définition détaillée des phases de fabrication. Il est donné pour la culture de l'ingénieur.
Le maximum de matière
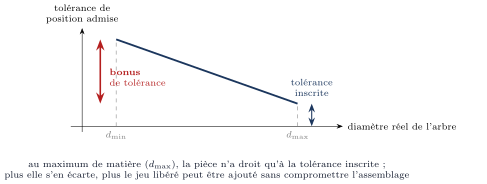
L'exigence du maximum de matière part d'un constat : pour un assemblage par jeu, ce qui compte n'est pas que chaque défaut soit petit, c'est que la pièce entre. Un arbre plus mince que son maximum de matière laisse du jeu, qui peut absorber un défaut de position. D'où le bonus : la tolérance de position effective augmente de l'écart entre la taille réelle et la taille au maximum de matière (arbre au plus fort diamètre , alésage au plus faible ). Une pièce au maximum de matière n'a droit qu'à la tolérance inscrite.
Cette exigence ne s'emploie que pour des conditions d'assemblage. L'appliquer à une condition de précision (un guidage, une portée de roulement, un alignement d'axes) serait un contresens : là, le jeu ne compense rien, il dégrade directement la fonction.
Le transfert de cotes
Le bureau d'études cote ce dont la fonction a besoin ; l'atelier ne peut obtenir et mesurer que des distances à la surface d'appui de la pièce sur son montage. Quand les deux ne coïncident pas, la cote fonctionnelle devient la résultante d'une chaîne de cotes de fabrication :
Le transfert n'est jamais gratuit : chaque cote de fabrication intermédiaire consomme une part de l'intervalle fonctionnel, et une chaîne longue rend la pièce infabricable sans qu'aucune cote, prise isolément, ne paraisse déraisonnable. Si l'intervalle transféré devient trop petit, on ne resserre pas : on change de montage pour raccourcir la chaîne, ou l'on usine les deux surfaces dans la même prise.
6.8 Synthèse du chapitre
- Une spécification traduit un besoin fonctionnel chiffré, porté par une liaison ; c'est une condition unilimite sur une caractéristique définie par des opérations (partition, extraction, filtrage, collection, association, construction) sur le skin model ; on la vérifie sur un modèle extrait.
- Principes : invocation, élément, indépendance (une taille ne dit rien de la forme ni de la position), pièce rigide, dualité (spécification indépendante de la mesure), responsabilité. La fiche GPS décode une spécification en élément tolérancé, élément de référence, référence spécifiée, zone, condition.
- Taille (deux points), zone (écart borné), gabarit (surface parfaite à ne pas franchir) ; l'exigence de l'enveloppe , seul modificateur au programme, ajoute un gabarit au maximum de matière et garantit un jeu minimal partout ; elle se contrôle par un calibre complet « entre » et une mesure deux points « n'entre pas ».
- Nature d'un ajustement (écarts fournis) : glissant, incertain, serré.
- Une référence s'établit par association tangente extérieure à la matière, écart maximal minimal ; une référence commune par association simultanée ; un système de références est un ordre, qui reproduit la mise en position et la liaison.
- Un modèle hyperstatique impose des conditions géométriques, qui deviennent des spécifications ; le rendre isostatique les supprime.
- Une condition de jeu se vérifie au pire des cas () dans toutes les situations de vie, dilatation comprise ; au-delà, on règle au montage.
- Le contrôle de conformité réalise la spécification : calibres, marbre et comparateur, machine à mesurer ; nuages de points et méthodes d'association (moindres carrés, zone minimale, tangente extérieure, inscrit ou circonscrit), limités au plan, au cercle, à la droite et au cylindre. Le verdict dépend de l'extraction et du critère.
- Le torseur des petits déplacements décrit un écart ; les écarts d'une chaîne se transportent au point fonctionnel par et s'additionnent ; un écart angulaire pèse son bras de levier (principe d'Abbe).
La suite du cours est sur Adloun
Le chapitre en entier, formules et figures comprises, avec le tuteur, les fiches, les QCM et les exercices.
Lire la suite du coursEn accès libre, sans inscription.