sciences industrielles (PT) · Chapitre 7 · Exercice de TD
Problème : l'étrier de frein monobloc en aluminium, du matériau à la pièce finie
Procédés de fabrication et usinage · F. Choisir et ordonnancer les procédés : coût, série, impact environnemental · niveau 3 (difficile)
Énoncé
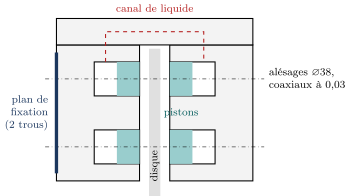
Un étrier de frein monobloc à quatre pistons, en alliage d'aluminium, pèse fini. Il porte deux paires d'alésages de pistons de diamètre ( / ), en vis-à-vis de part et d'autre du disque, chaque paire coaxiale à près ; un plan de fixation percé de deux trous (localisation à ) ; un canal interne qui conduit le liquide de frein d'un demi-corps à l'autre. Il doit être étanche à , et sa limite d'élasticité doit atteindre au moins.
Trois scénarios. (P) prototypes d'homologation ; (S) série sport : par an pendant ans, pièces ; (G) grande série : par an pendant ans, pièces. Cahier des charges : coût unitaire € en (S), € en (G) ; énergie grise par pièce en (S) et (G). Données du bureau des méthodes : coût fixe (outillage, programmation, montages), coût variable par pièce (matière, machine, traitement, reprise d'usinage).
| procédé | (€) | (€) | matière achetée (kg) |
|---|---|---|---|
| usinage dans la masse (5 axes) | |||
| fusion laser sur lit de poudre | |||
| coquille par gravité, T6, usinage | |||
| estampage, T6, usinage | |||
| fonderie sous pression, usinage |
Données d'énergie grise. Aluminium de corroyage primaire (bloc) : ; alliage de fonderie (lingot) : ; poudre : . Électricité () : centre d'usinage , machine de fusion laser . Fusion du métal coulé : ; traitement thermique : traité. Temps : dans la masse, d'usinage (et de copeaux, recyclés à , chaque kilogramme recyclé évitant ) ; fusion laser, de fabrication, une détente de la pièce de et de reprise d'usinage ; coquille, de reprise d'usinage. Donnée sur le traitement T6 (mise en solution, trempe et vieillissement de l'alliage d'aluminium) : il porte la limite d'élasticité de l'alliage moulé d'environ à , et déforme la pièce de quelques dixièmes de millimètre.
1) Capacité. Quelles surfaces aucun brut ne donne-t-il ? Comment chaque procédé réalise-t-il le canal interne ? Montrer que la fonderie sous pression est exclue (ses pièces contiennent des porosités de gaz qui gonflent au traitement de mise en solution, et elle n'admet pas de noyau de sable).
2) Le résultat. Écrire le coût unitaire d'un procédé pour une série de pièces. Établir la série critique entre deux procédés et . Calculer les séries critiques utiles, découper l'axe des séries en domaines, et traiter les trois scénarios. Que penser de l'estampage ?
3) Impact environnemental. Calculer l'énergie grise par pièce de l'usinage dans la masse, de la fusion laser et de la coquille, et la part de la matière achetée. Conclure.
4) Ordonnancer. Pour la coquille, ordonner les opérations du brut à la pièce finie, et proposer les deux mises en position de l'usinage (normales, degré d'hyperstatisme).
5) Machine. Les deux alésages d'une paire sont usinés chacun depuis sa face extérieure. Choisir entre un centre 3 axes (retournement, erreur de reprise ) et un centre 4 axes (rotation de du plateau, environ ).
6) Conclusion. Dresser le tableau exigence, valeur, verdict pour chaque scénario, et dire ce que coûte, en grande série, l'exclusion de la fonderie sous pression.
Corrigé
La stratégie. Trois filtres successifs, dans l'ordre : la capacité (le procédé sait-il faire la pièce ?) élimine ; le coût classe ceux qui restent, selon la série ; l'énergie confirme ou renverse. Puis on organise la fabrication du procédé retenu : phases, mises en position, machine.
1) Capacité. Les alésages ( de tolérance sur le diamètre), leur coaxialité (), le plan de fixation et ses trous ne sortent d'aucun brut : quel que soit le procédé, ils passent en reprise d'usinage, ce qui explique la part d'usinage dans chaque . Le canal interne : dans la masse et après estampage, il s'obtient par perçages croisés débouchant à l'extérieur, fermés ensuite par des bouchons (une fuite possible de plus) ; en coquille, un noyau de sable placé dans le moule laisse le canal en creux, puis il est détruit au décochage ; en fusion laser, le canal est intégré à la pièce, de forme libre, sans bouchon. La fonderie sous pression injecte le métal à grande vitesse : elle emprisonne des gaz, et ses porosités gonflent au chauffage de mise en solution, donc pas de traitement T6 ; sans T6, la limite d'élasticité de l'alliage moulé reste vers , sous les exigés. Les porosités interdisent aussi de garantir l'étanchéité à , et la pression d'injection détruirait un noyau de sable. Exclue.
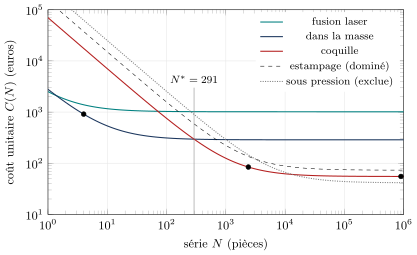
2) Le coût unitaire et la série critique. Pour pièces, le coût total vaut ; le coût unitaire décroît avec la série vers le coût variable : l'outillage s'amortit. Deux procédés et , avec et , coûtent autant lorsque , soit pour la série critique En deçà, (outillage léger) est moins cher ; au-delà, (outillage lourd). Si et , est dominé : plus cher à toute série. Séries critiques :
- fusion laser / masse : ;
- masse / coquille : ;
- coquille / sous pression : (sans objet : exclue) ;
- l'estampage a et plus grands que la coquille ( et ) : dominé.
Domaines (enveloppe inférieure des courbes de coût) : une pièce unique, fusion laser ( € contre €) ; de à pièces, usinage dans la masse ; au-delà de , coquille.
Scénarios :
- (P), : masse € ; fusion laser € ; coquille € : usinage dans la masse.
- (S), : coquille €, conforme () ; masse €, estampage €.
- (G), : coquille €, conforme () ; la sous pression ferait €, mais elle est exclue.
L'estampage ne se justifierait que par une exigence que la coquille ne tient pas (une tenue en fatigue ou une masse plus faible, grâce au fibrage et à des parois plus minces) : le coût seul ne le choisit jamais.
3) L'énergie grise. Par pièce :
- dans la masse : matière ; usinage ; total ; même en déduisant le recyclage des copeaux, , il reste : non conforme ;
- fusion laser : poudre ; fabrication ; reprise ; détente ; total : non conforme ;
- coquille : lingot ; fusion ; T6 ; reprise ; total : conforme.
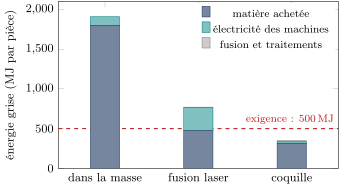
La matière achetée pèse du total dans la masse, en coquille, en fusion laser (où la machine, lente, pèse davantage). L'impact se joue à l'achat de la matière, pas sur l'électricité de la machine : neuf kilogrammes d'aluminium primaire pour deux de pièce. La fusion laser, chère, divise pourtant par l'énergie de l'usinage dans la masse : pour les prototypes, elle coûte € de plus par pièce et économise par pièce : un arbitrage que le cahier des charges doit trancher.
4) Ordonnancer la fabrication en coquille. Coulée de l'alliage dans la coquille (noyau de sable en place), décochage (le noyau est détruit et évacué), ébarbage (on retire le système de coulée), traitement T6 avant toute finition (il déforme de quelques dixièmes), puis l'usinage en deux mises en position :
- mise en position 1, sur le brut : six normales sur des surfaces brutes choisies comme références (planes, saines, loin du plan de joint du moule), écartées au maximum ; on y usine le plan de fixation et ses deux trous ;
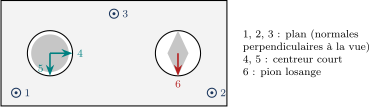
- mise en position 2, sur les surfaces usinées : le plan de fixation (3 normales), un centreur court dans le premier trou (2 normales), un pion losange dans le second (1 normale, perpendiculaire à la droite qui joint les trous) : , , . Un centreur long (4 normales, il oriente aussi) ferait et ; un second pion cylindrique (2 normales) ferait : l'entraxe des trous et celui des pions ne pouvant être rigoureusement égaux, la pièce ne se monterait pas, ou se monterait en forçant. On usine dans cette mise en position les alésages, le canal (ses raccordements) et le reste.
5) La machine. Une erreur de reprise de dépasse les de coaxialité : le 3 axes est non conforme. Le 4 axes usine les deux alésages d'une paire dans la même mise en position, en tournant le plateau de : environ , conforme. Le plan de fixation et les alésages étant liés par des tolérances, les faire dans la même mise en position (la seconde) est aussi ce qui les rend précis l'un par rapport à l'autre.
6) Conclusion.
| scénario | exigence | valeur | verdict |
|---|---|---|---|
| (P) 4 prototypes | coût minimal | dans la masse, € | retenu |
| (S) 2 400 pièces | € | coquille, € | conforme |
| (S) 2 400 pièces | énergie | conforme | |
| (G) 900 000 pièces | € | coquille, € | conforme |
| (G) 900 000 pièces | énergie | conforme | |
| toutes | coaxialité | 4 axes, | conforme |
Procédé retenu : usinage dans la masse pour les prototypes (fusion laser si l'énergie l'emporte sur le prix), coquille pour les deux séries. En grande série, la fonderie sous pression aurait coûté € de moins par pièce, soit millions d'euros : c'est le prix de l'étanchéité à et de la limite d'élasticité de , que seul le traitement T6, impossible sur une pièce sous pression, procure.
Le résultat obtenu — le coût unitaire d'un procédé et la série critique entre deux procédés. Le coût unitaire d'un procédé de coût fixe et de coût variable vaut ; deux procédés s'échangent à la série critique , et l'enveloppe inférieure des courbes de coût découpe l'axe des séries en domaines, chacun régné par un procédé ; un procédé plus cher en coût fixe et en coût variable est dominé. Ce classement ne vaut qu'entre procédés capables : une exigence technique exclut un procédé moins cher à toute série, et l'impact environnemental, qui se joue surtout dans la matière achetée, peut renverser le choix. Pour l'étrier : usinage dans la masse jusqu'à pièces, coquille au-delà.
Ce que le problème installe. La démarche complète du choix et de l'ordonnancement : filtrer par la capacité (ce qu'aucun brut ne donne passe en reprise d'usinage), classer par le coût selon la série, vérifier l'énergie ; puis placer le traitement avant les finitions, construire deux mises en position isostatiques (référence brute, puis plan, centreur court et pion losange), et choisir la machine qui usine les surfaces liées dans la même mise en position.
100 % gratuit
La suite du chapitre est sur Adloun
- 14 autres exercices corrigés dans ce chapitre, et 6 à chercher avec le tuteur
- Les 2 QCM du chapitre, le premier sans compte
- Le podcast et la vidéo du chapitre : 2 minutes d'écoute sans compte
- Le tuteur, qui guide pas à pas sans donner la réponse
Sans compte : le cours, le premier QCM et 2 minutes de podcast et de vidéo. Exercices et tuteur : inscription gratuite en 30 secondes, sans carte bancaire.