sciences industrielles (PTSI) · Chapitre 11 · Application directe du cours
Problème — Emboutissage d'une portière de voiture en grande série
Procédés de Fabrication et d'Obtention des Pièces · niveau 2
Énoncé
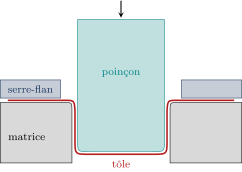
Une portière de voiture est emboutie en grande série dans une tôle d'acier à haute résistance (pièce métallique, procédé de deuxième année présenté en introduction). Le flan est pincé entre la matrice et un serre-flan, puis un poinçon le déforme jusqu'à la forme de la matrice.
- Décrire les trois défauts à craindre : plissement, rupture par striction, retour élastique.
- Comment l'effort de serre-flan règle-t-il le compromis entre les deux premiers ?
- Comment compense-t-on le retour élastique ? Pourquoi est-il plus marqué pour un acier à haute résistance ?
Corrigé
- Plissement : dans la collerette, le métal qui avance vers l'ouverture de la matrice voit son périmètre diminuer ; il est comprimé dans le sens circonférentiel et, mince, il flambe en plis. Striction : là où la tôle est tendue sur le nez du poinçon, elle s'amincit ; au-delà d'une certaine déformation l'amincissement se localise et la tôle se rompt. Retour élastique : la déformation imposée comprend une part élastique, qui se restitue au déchargement : la pièce sortie de l'outil « s'ouvre », ses angles et ses courbures changent.
- Le serre-flan presse la collerette ; le frottement qu'il crée freine l'avance du métal vers la matrice. Trop faible, le métal avance librement et plisse ; trop fort, il ne peut plus avancer et la tôle s'étire sur le poinçon jusqu'à la striction. On règle l'effort dans la fenêtre entre ces deux limites, et on le module le long du contour (zones plus ou moins retenues).
- On sur-emboutit : la matrice et le poinçon sont dessinés au-delà de la forme nominale, de sorte qu'après le retour élastique la pièce prenne la forme voulue ; la compensation se détermine par simulation numérique puis par essais. Le retour élastique est d'autant plus grand que la déformation élastique au moment du déchargement est grande, c'est-à-dire que la limite d'élasticité est élevée devant le module d'Young : à module égal, l'acier à haute résistance revient davantage que l'acier doux.
Ce que ça nous apprend. Le procédé agit sur la géométrie de la pièce : une pièce emboutie n'a la forme de son outil qu'après compensation. Règles de conception associées : rayons généreux, profondeurs d'emboutissage limitées, formes de raidissement plutôt qu'épaisseur.