Procédés de Fabrication et d'Obtention des Pièces
Cours complet · sciences industrielles (PTSI), chapitre 11 · CPGE PTSI (1re année)
Travailler ce chapitre sur Adloun
11.1 Classification des procédés de mise en forme
Le choix d'un procédé d'obtention de pièce brute ou finie dépend du matériau (alliages d'aluminium, fontes, aciers, titane, polymères, composites), de la géométrie (formes intérieures, dépouilles, épaisseurs), des tolérances dimensionnelles et de la cadence de production unitaire ou en grande série.
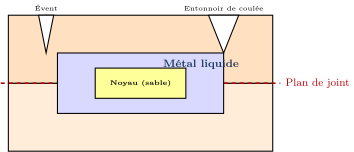
- Dépouilles : Pente minimale de à sur les parois verticales pour permettre le démoulage sans arrachement.
- Rayons de raccordement : Éviter les angles vifs (concentration de contraintes et amorces de criques au refroidissement).
- Épaisseurs régulières : Éviter les variations brusques de section (masselottes de compensation contre les retassures de solidification).
11.2 Usinage par enlèvement de matière et fabrication additive
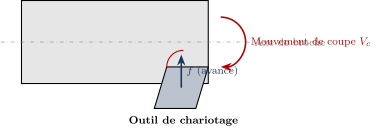
L'usinage par enlèvement de matière et la fabrication additive procèdent en sens inverse et ne s'affrontent pas sur le même terrain. Le premier part d'un brut et retire ce qui est en trop : il atteint des tolérances serrées et d'excellents états de surface, mais gaspille de la matière et ne sait pas produire de formes internes fermées. La seconde empile des couches : elle réalise sans surcoût des géométries impossibles à usiner — canaux internes, structures allégées — mais laisse un état de surface grossier et une anisotropie liée au sens de dépôt. En pratique, les pièces additives passent en reprise d'usinage sur leurs surfaces fonctionnelles.
L'état de surface se chiffre par la rugosité arithmétique , moyenne des écarts, en valeur absolue, entre le profil réel et sa ligne moyenne, exprimée en micromètres. Elle classe les procédés bien plus sûrement que leur nom : tournage ou fraisage d'ébauche vers , fraisage de finition vers , rectification vers . Exiger une rugosité, c'est donc imposer un procédé — et son coût.
<i class="fa-solid fa-dumbbell mr-2" style="color:#2E7559"></i>11.3 Exercices résolus
On usine un cylindre en acier de diamètre à une vitesse de coupe recommandée . Calculer la fréquence de rotation de la broche en .
Démonstration
Formule fondamentale d'usinage :
Une fraise de diamètre comportant dents usine une pièce de longueur . L'avance par dent est et la vitesse de broche est . Calculer la vitesse d'avance de table et le temps de coupe (en incluant l'engagement ).
Démonstration
Vitesse d'avance :
Course totale avec engagement : . Temps de coupe :
Pour une passe de surfaçage de largeur , profondeur de passe et , avec une énergie spécifique de coupe . Calculer le débit de matière en et la puissance nette de coupe .
Démonstration
Débit volumique de matière :
Puissance de coupe nette :
Un moule à 4 empreintes injecte des boîtiers de connecteurs en polypropylène sous une pression de maintien . La surface projetée d'une empreinte sur le plan de joint est . Calculer la force minimale de verrouillage de la presse à injecter en tonnes.
Démonstration
Surface projetée totale : . Force d'ouverture induite :
En appliquant un coefficient de sécurité de :
Le retrait volumique d'un alliage d'aluminium AS7G lors du refroidissement est de linéaire. Pour obtenir une dimension finale usinée de avec une surépaisseur d'usinage de par face, quelle cote nominale doit posséder le modèle de fonderie ?
Démonstration
Cote brute requise avant usinage : . En intégrant le retrait de :
Pourquoi est-il crucial d'éviter les nœuds thermiques (accumulations locales de matière) dans les pièces en alliage de magnésium injecté ?
Démonstration
Les zones épaisses solidifient plus lentement que les parois minces adjacentes, générant des retassures internes (porosités de retrait), des contraintes résiduelles de traction et des risques de fissuration à chaud.
Définir les étapes du cycle de fabrication additive métallique SLM (Selective Laser Melting) et le rôle des supports de fabrication.
Démonstration
- Dépôt d'une fine couche de poudre métallique ( à ) par un racleur.
- Balayage par faisceau laser haute puissance qui fusionne sélectivement les grains de poudre.
- Descente du plateau de construction d'une épaisseur de couche et répétition.
- Supports : évacuent le flux thermique vers le plateau et évitent l'effondrement des surfaces en surplomb ().
Expliquer pourquoi une bielle forgée présente une résistance en fatigue bien supérieure à la même bielle usinée dans la masse d'un bloc laminé.
Démonstration
Le forgeage déforme plastiquement le métal sans couper les lignes de fibrage : les fibres épousent continûment la géométrie de la bielle (corps, tête, pied), ce qui supprime les amorces d'entailles transversales et améliore considérablement la limite d'endurance en fatigue.
Associer aux valeurs de rugosité , , les procédés : tournage d'ébauche, fraisage de finition, rectification cylindrique.
Démonstration
- Tournage / fraisage d'ébauche.
- Fraisage / tournage de finition.
- Rectification cylindrique de précision (portée de roulement, joint d'étanchéité).
Expliquer l'effet bénéfique du grenaillage de précontrainte (shot peening) sur les ressorts hélicoïdaux et aubes de turbine.
Démonstration
Le martelage de billes d'acier à haute vitesse crée une couche superficielle écrouie soumise à des contraintes résiduelles de compression (). Ces contraintes s'opposent aux contraintes de traction appliquées en service, bloquant la propagation des microfissures de fatigue.
11.4 Problèmes contextualisés
Une aube de turbine haute pression de turboréacteur résiste à des gaz à sous une force centrifuge de . Expliquer le procédé de coulée à solidification dirigée avec sélecteur de grain en chicane pour éliminer les joints de grains (fluage intergranulaire).
Démonstration
La solidification dirigée dans un four à gradient thermique fait croître des cristaux colonnaires selon l'axe principal de contrainte. Une restriction géométrique en hélice (chicane de sélection) ne laisse passer qu'un seul germe cristallin : la pièce solidifie sous forme d'un monocristal parfait, éliminant totalement les joints de grains qui sont les sites privilégiés de rupture par fluage à haute température.
Ce que ça nous apprend. L'ingénierie des procédés de fonderie de pointe permet d'exploiter les matériaux à des températures supérieures à leur point de fusion apparent sous protection de barrières thermiques et de films d'air de refroidissement.
Un support d'antenne de satellite optimisé par algorithme topologique réduit la masse de à (gain de ). Justifier pourquoi seule la fabrication additive SLM permet de réaliser ces formes organiques internes inaccessibles aux outils de fraisage 5 axes.
Démonstration
L'optimisation topologique génère des structures treillis internes (lattices) et des poutres creuses à parois variables qui ne présentent aucun axe de dépouille ni accessibilité pour une fraise : seule la fabrication couche par couche par fusion laser permet de matérialiser ces géométries bio-inspirées optimales.
Ce que ça nous apprend. La fabrication additive libère la conception mécanique des contraintes traditionnelles d'usinage et permet d'atteindre le ratio rigidité/masse théorique maximal exigé dans le spatial.
Analyser les défauts potentiels d'emboutissage (plissement, striction, retour élastique / springback) et les moyens de les maîtriser par serre-flan hydraulique et compensation géométrique du poinçon.
Démonstration
L'effort de serre-flan régule le freinage du métal pour éviter le plissement sans atteindre la limite de striction plastique. Le retour élastique après déchargement est compensé numériquement en sur-emboutissant la matrice par rapport à la forme nominale souhaitée.
Ce que ça nous apprend. La maîtrise des procédés de déformation plastique exige la modélisation fine du comportement élastoplastique anisotrope des tôles pour garantir la conformité géométrique en grande série.
Expliquer l'intérêt de la lubrification cryogénique ( liquide à ) lors de l'usinage des superalliages aéronautiques réfractaires.
Démonstration
L'Inconel présente une très faible conductivité thermique : 80% de la chaleur de coupe se concentre sur l'arête de l'outil. L'injection d'azote liquide sous haute pression refroidit instantanément la zone de cisaillement, multipliant par 3 la durée de vie des plaquettes carbure et prévenant l'écrouissage de surface.
Ce que ça nous apprend. Les procédés d'usinage cryogénique repoussent les limites de productivité des matériaux difficiles à usiner tout en éliminant les fluides de coupe polluants.
Expliquer comment l'injection d'azote haute pression au cœur de la matière plastique en cours de remplissage permet d'obtenir une pièce creuse rigide sans retassures de surface.
Démonstration
Le gaz injecté évide le cœur liquide de la section épaisse et plaque la matière polymère contre les parois froides de l'empreinte avec une pression uniforme, supprimant totalement les retassures externes tout en divisant la masse et le temps de cycle de refroidissement par deux.
Ce que ça nous apprend. L'hybridation des procédés (injection plastique + fluide sous pression) illustre la créativité technologique du génie des procédés pour concilier qualité esthétique et allègement structural.