sciences industrielles (PTSI) · Chapitre 11 · Exercice de TD
Support d'antenne en titane : usiner dans la masse ou fabriquer par fusion laser ?
Procédés de Fabrication et d'Obtention des Pièces · B. Usinage par enlèvement de matière et fabrication additive · niveau 2
Énoncé
Un support d'antenne de satellite est réalisé en alliage de titane (). Deux solutions sont en concurrence (données de l'énoncé) :
- usinage dans la masse de la pièce classique, de masse , à partir d'un brut de ; débit d'enlèvement ; machine € par heure ; brut € par kilogramme ;
- fusion laser sur lit de poudre d'une pièce redessinée par optimisation topologique, de masse , avec de supports ; vitesse de construction fondus par heure ; machine € par heure ; poudre € par kilogramme, dont perdus en plus de la masse fondue.
Le taux d'achat est le rapport de la masse de matière engagée (brut acheté, ou poudre fondue) à la masse de la pièce. Le lancement coûte € par kilogramme placé en orbite (donnée). Exigence : coût total minimal, fabrication et lancement compris. Une surface dont l'inclinaison sur l'horizontale est inférieure à doit être soutenue par des supports pendant la construction.
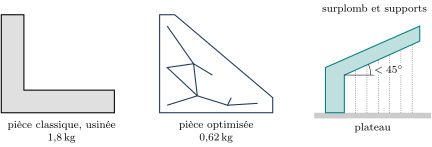
1) Solution usinée : taux d'achat, volume de matière enlevée, temps d'usinage et coût de fabrication.
2) Solution additive : volume à fondre, durée de construction, masse fondue, coût de fabrication et taux d'achat. Quelle masse gagne-t-on ?
3) Coût total en orbite des deux solutions. Conclure sur l'exigence.
4) Même comparaison pour une pièce qui reste au sol. À partir de quelle valeur du kilogramme économisé l'additif l'emporte-t-il ?
5) Décrire le cycle de construction par fusion laser, le rôle des supports, et ce qu'il reste à faire à la pièce après la construction. Pourquoi la pièce optimisée ne peut-elle pas être usinée ?
Corrigé
La stratégie. On chiffre chaque solution (matière engagée, temps machine), puis on ajoute ce que coûte la masse dans l'usage : c'est l'usage qui décide.
1) Usinage. Taux d'achat : ; les trois quarts de la matière achetée partent en copeaux. Volumes : brut , pièce , à enlever , soit . Coût : machine €, brut €, total €. Le prix de la matière perdue pèse plus que le temps de machine.
2) Fusion laser. Pièce : ; avec les supports, à fondre, soit de construction. Masse fondue : . Coût : machine €, poudre €, total €, plus du double de l'usinage. Taux d'achat : : presque toute la matière engagée est dans la pièce. Masse gagnée : , soit .
3) En orbite. Usinage : €. Fusion laser : €. L'additif l'emporte de €, cinquante fois l'écart de fabrication.
4) Au sol, et le seuil. Sans lancement, l'usinage reste fois moins cher : pour un support au sol, c'est lui qu'on retient. Les deux se valent quand la masse gagnée paie le surcoût : € par kilogramme. Au-delà (spatial, aéronautique, où chaque kilogramme se paie en carburant sur toute la vie de l'appareil), l'additif l'emporte ; en deçà, l'usinage. Le domaine d'application de l'additif métallique se lit sur ce seuil : petites séries de pièces complexes, dont la masse a de la valeur.
5) Le procédé. Un racleur étale une couche de poudre de à ; le laser fond la section de la pièce dans cette couche ; le plateau descend d'une couche, et l'on recommence. Les supports tiennent les surfaces inclinées de moins de sur l'horizontale, qui s'effondreraient dans la poudre, et évacuent la chaleur vers le plateau ; ils coûtent du volume fondu (ici du total) et doivent être retirés : l'orientation de la pièce est une décision de conception. On reprend en usinage les surfaces fonctionnelles, car l'état brut de fusion est grossier. La pièce optimisée porte des barres creuses et des cavités internes, sans accès pour un outil : seul l'ajout de matière couche par couche les réalise.
Ce que l'exercice installe. Comparer deux procédés, c'est comparer des coûts complets : matière engagée (taux d'achat), temps machine, et valeur de la masse dans l'usage. Le domaine d'application d'un procédé se lit sur un seuil (ici, la valeur du kilogramme gagné). L'additif libère la forme mais impose ses règles : surplombs à soutenir, orientation choisie, reprise d'usinage des surfaces fonctionnelles.
Exercices semblables
- Coque de perceuse en polyamide : l'épaisseur décide du temps de cycle corrigé
- Retrait : la cote du moule et ce que la dispersion coûte corrigé
- Tube de cadre de vélo : carbone ou aluminium à rigidité égale ? corrigé
- Boîtier de capteur : impression, usinage ou injection selon la série corrigé
- Portée de roulement : de la définition de au choix de l'avance corrigé