Spécification Géométrique des Produits (ISO-GPS) et Cotation 3D
Cours complet · sciences industrielles (PT), chapitre 6 · CPGE PT (2e année)
Travailler ce chapitre sur Adloun
6.1 Principes fondamentaux des normes ISO-GPS
La spécification géométrique des produits (normes ISO 1101, ISO 5459, ISO 8015) définit rigoureusement les limites géométriques admissibles pour garantir la fonction technique des pièces mécaniques indépendamment du procédé d'usinage et de métrologie.
Par défaut, chaque exigence dimensionnelle ou géométrique spécifiée sur un dessin doit être respectée en elle-même, indépendamment des autres exigences (sauf indication d'exigence d'enveloppe ou du principe du maximum de matière ).
Une zone de tolérance géométrique est un volume ou une surface à l'intérieur duquel doit être compris l'élément extrait :
- Tolérances de forme (sans référence) : Rectitude, planéité, circularité, cylindricité ().
- Tolérances d'orientation (avec référence) : Parallélisme (), perpendicularité (), inclinaison ().
- Tolérances de position : Localisation (), coaxialité / concentricité (), symétrie ().
- Tolérances de battement : Battement circulaire ou total radial/axial ().
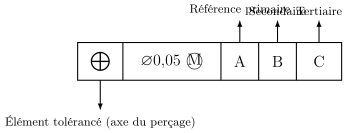
6.2 Système de références spécifiées et repère orthonormé (ISO 5459)
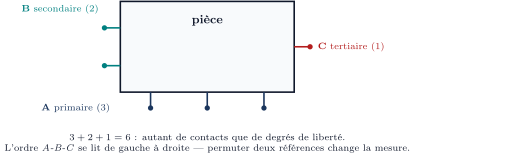
L'ordre des trois références n'est pas une convention arbitraire : il traduit une hiérarchie de contact, et c'est lui qui rend la mesure reproductible. La surface primaire est celle qui porte — c'est elle qui touche en premier et qui fixe le plus de degrés de liberté. La secondaire vient ensuite se plaquer contre ce qui reste libre, la tertiaire achève d'immobiliser la pièce.
Permuter deux références change le résultat de la mesure. Poser d'abord une surface latérale puis rabattre la face d'appui ne donne pas la même position — donc pas les mêmes écarts — que l'inverse. Un système de références est un ordre, pas un ensemble : l'écriture A-B-C se lit de gauche à droite et se respecte au montage comme au contrôle.
Pour éliminer les 6 degrés de liberté d'une pièce dans l'espace :
- Référence primaire A (Appui plan) : Annule 3 degrés de liberté (1 translation rotations).
- Référence secondaire B (Orientation / Linéaire rectiligne) : Annule 2 degrés de liberté (1 translation rotation).
- Référence tertiaire C (Butée ponctuelle) : Annule le dernier degré de translation.
6.3 Principe du maximum de matière (MMC )
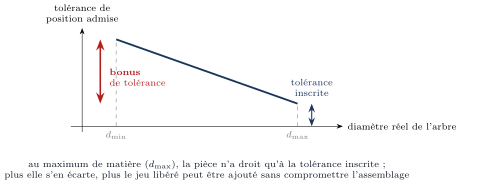
L'exigence du maximum de matière part d'un constat simple, et payant : ce qui compte pour un assemblage, ce n'est pas que chaque défaut soit petit, c'est que la pièce entre. Or un arbre plus mince que son maximum de matière laisse du jeu, et ce jeu peut absorber un défaut de position sans que l'assemblage en souffre. Autant l'autoriser.
D'où le bonus : la tolérance géométrique effective augmente de l'écart entre la dimension réelle et la dimension au maximum de matière. Une pièce parfaitement à sa cote nominale n'a droit qu'à la tolérance inscrite ; une pièce qui s'en écarte du bon côté gagne d'autant.
Cette exigence ne s'emploie que pour des conditions d'assemblage. L'appliquer à une condition de précision cinématique — un guidage, une portée de roulement, un alignement d'axes — serait un contresens : là, le jeu ne compense rien, il dégrade directement la fonction.
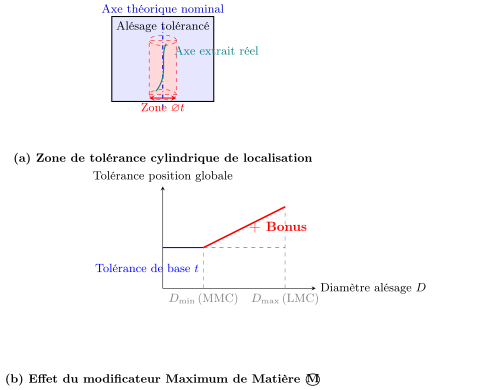
L'état au maximum de matière correspond à la dimension de la pièce qui laisse le plus de matière (arbre au plus fort diamètre , alésage au plus faible diamètre ). Si la pièce s'éloigne de son état au maximum de matière, un bonus de tolérance égal à l'écart dimensionnel effectif s'ajoute à la zone de tolérance géométrique de position.
6.4 Cotation de fabrication et transferts de cotes
Le bureau d'études cote ce dont la fonction a besoin ; l'atelier ne peut mesurer que ce que le montage lui donne, c'est-à-dire des distances à la surface d'appui. Les deux coïncident rarement, et le transfert de cotes est l'opération qui passe de l'un à l'autre.
Ce transfert n'est jamais gratuit. La cote fonctionnelle étant une somme algébrique de cotes de fabrication, son intervalle de tolérance est la somme des leurs : chaque cote intermédiaire ajoutée resserre d'autant celles qui restent. Une chaîne de trois cotes de fabrication pour tenir un intervalle fonctionnel de n'en laisse que quelques centièmes à chacune — et c'est ainsi qu'un transfert mal conduit rend une pièce infabricable sans qu'aucune cote prise isolément ne paraisse déraisonnable.
Si l'intervalle transféré devient négatif ou hors des capabilités de la machine, il ne faut pas resserrer les tolérances : il faut changer de montage pour raccourcir la chaîne, ou usiner les deux surfaces en une seule prise.
En usinage, la cote fonctionnelle imposée par le bureau d'études doit être transformée en cote de fabrication reliant la surface usinée à l'appui isostatique :
6.5 Exercices d'application corrigés
Exercice : Tolérance de perpendicularité d'un axe par rapport à un plan
Sur un carter de réducteur, un alésage de guidage a une tolérance de perpendicularité spécifiée par . La référence A est le plan de pose inférieur de longueur .
- Préciser la forme géométrique de la zone de tolérance.
- Quelle est la déviation angulaire maximale tolérée sur une hauteur de guidage ?
Démonstration
- La zone de tolérance est un cylindre de diamètre , dont l'axe théorique est rigoureusement perpendiculaire au plan de référence A.
- Sur la hauteur , la pente maximale vaut : d'arc.
Exercice
Un axe de positionnement est coté avec une localisation . Calculer la tolérance de localisation admissible lorsque l'arbre usiné a un diamètre mesuré réel de .
Démonstration
- Dimension au maximum de matière (arbre le plus volumineux) : .
- Écart dimensionnel (bonus) : .
- Tolérance de localisation totale disponible : . L'axe réel peut être situé à l'intérieur d'un cylindre de .
Exercice : Transfert de cote unidirectionnel en tournage
On doit réaliser une gorge de circlip de position fonctionnelle par rapport à la face avant brute. L'usinage s'effectue en appui sur la face arrière usinée avec une cote de fabrication et la pièce a une longueur totale . Établir la chaîne de cotes et calculer la cote de fabrication de la gorge .
Démonstration
- Équation de la chaîne de cote : .
- Cote nominale de fabrication : .
- Intervalle de tolérance résultant : .
D'où .
Exercice : Tolérance de planéité sur plan de joint étanche
Un carter en alliage d'aluminium exige une planéité de sur une surface rectangulaire de . Définir l'enveloppe de conformité.
Démonstration
Toutes les aspérités de la surface réelle extraite doivent être comprises entre deux plans parallèles théoriques distants d'au plus , sans référence imposée dans l'espace.
Exercice : Tolérance de battement total radial et axial
Un rotor de turbine est spécifié avec un battement total radial . Expliquer la différence entre battement circulaire et battement total.
Démonstration
Le battement circulaire contrôle les écarts sur chaque section circulaire indépendamment lors d'un tour de rotation. Le battement total intègre simultanément la rotation complète du rotor et le déplacement longitudinal du palpeur sur toute la longueur de la surface : il cumule circularité, coaxialité, cylindricité et conicité.
Exercice : Coaxialité d'alésages étagés de boîte de vitesses
Deux alésages coaxiaux et distants de portent une spécification . Déterminer la zone de tolérance de l'axe de l'alésage .
Démonstration
L'axe extrait de l'alésage doit être contenu dans une zone cylindrique de diamètre dont l'axe est aligné sur l'axe de référence A (centre de l'alésage ).
Exercice : Tolérance de profil d'une surface gauche (aube de compresseur)
Une aube aéronautique porte la spécification . Expliciter la zone de tolérance 3D.
Démonstration
La surface réelle de l'aube doit être comprise entre deux surfaces enveloppes distantes de , formées par des sphères de diamètre centrées sur la surface théorique exacte (définie par le modèle CAO 3D dans le repère de référence ABC).
Exercice
Une tige de piston est cotée (). Que garantit l'exigence d'enveloppe par rapport au principe d'indépendance ?
Démonstration
L'exigence d'enveloppe impose que la surface extérieure de l'arbre ne dépasse jamais l'enveloppe d'un cylindre géométrique parfait au diamètre maximal de matière (), ce qui lie la tolérance de forme (rectitude/circularité) à la dimension maximale et garantit l'assemblage parfait dans un alésage de .
Exercice : Tolérance de symétrie d'une rainure de clavetage
Une rainure de clavette de largeur porte . La référence A est l'axe médian du tourillon de l'arbre.
Démonstration
Le plan médian extrait de la rainure de clavette doit être compris entre deux plans parallèles distants de , symétriquement disposés autour du plan passant par l'axe de référence A.
Exercice : Calcul de jeu fonctionnel mini et maxi d'un empilement 3D
Dans un assemblage de 3 pièces montées en série entre deux faces de référence, les cotes sont , , et la cote de logement est . Calculer les jeux extrêmes et .
Démonstration
.
.
.
6.6 Problèmes de concours résolus (Banque PT / ENS / Arts et Métiers)
Problème : Cotation fonctionnelle et métrologie 3D tridimensionnelle de carter de boîte robotisée (Concours Banque PT)
Un carter de boîte de vitesses à double embrayage en alliage de magnésium usiné en une seule phase sur centre d'usinage 5 axes comporte un arbre primaire A et un arbre secondaire B.
- Définir le système de référence spécifié : plan de joint A (3 points), alésage de centrage B (2 points), trou oblong C (1 point). Justifier la suppression des 6 DDL.
- L'entraxe théorique exact entre les deux lignes d'arbres est fixé à . La tolérance de position de l'axe B est . Expliquer l'impact sur le jeu d'engrènement de la denture hélicoïdale.
- Dimensionner le calibre à limites (tampon lisse étalon « Entre » / « N'entre pas ») pour le contrôle en série.
Démonstration
- L'appui plan sur la surface A bloque (3 DDL). L'alésage de centrage B (liaison pivot glissant avec le pion d'usinage) bloque (2 DDL). Le trou oblong C bloque la dernière rotation sans hyperstatisme en distance. Les 6 DDL sont rigoureusement fixés.
- Le rayon primitif théorique impose un entraxe exact de . Une déviation maximale de limite la variation d'entraxe à , préservant un jeu d'engrènement entre dents (backlash) de à , indispensable pour éviter le coincement thermique sous charge.
- Le tampon lisse « Entre » matérialise l'enveloppe au maximum de matière : . Le tampon « N'entre pas » contrôle la dimension locale maximale : .
Problème : Spécification de l'étanchéité d'une culasse de moteur thermique (Concours Banque PT)
La face d'assemblage d'une culasse en alliage d'aluminium avec le bloc cylindres en fonte exige une étanchéité parfaite aux gaz de combustion à .
- Spécifier la tolérance de planéité globale () et la planéité locale par unité de surface ( sur toute zone de ).
- Définir la rugosité de surface requise () pour éviter l'extrusion du joint métallique multicouches (MLS).
Démonstration
- Symbole ISO : . La surface globale est contenue entre deux plans distants de , et chaque sous-zone de présente une déviation inférieure à pour garantir un écrasement homogène des nervures du joint.
- L'état de surface est spécifié par le symbole d'usinage avec enlèvement de matière : limite la hauteur moyenne des aspérités, évitant les micro-canaux de fuite des gaz sous haute pression.
Problème : Tolérancement inertiel et équilibrage d'un rotor de compresseur (Concours Arts et Métiers / PT)
Un rotor de compresseur centrifuge tournant à de masse doit respecter une classe d'équilibrage ISO 1940 de grade .
- Calculer l'excentricité maximale admissible du centre de gravité .
- En déduire le balourd résiduel maximal .
- Relier ce résultat à la tolérance de coaxialité de l'axe de tourillon par rapport à l'axe d'inertie.
Démonstration
- Vitesse angulaire : .
Par définition du grade ISO 1940 : . - Balourd admissible : .
- La tolérance de coaxialité géométrique doit être de l'ordre de , ce qui impose une rectification de haute précision après frettage de l'arbre.
Problème : Chaîne de cotes vectorielle tridimensionnelle pour tête de fraisage 5 axes (Concours Banque PT)
Une tête de fraisage bi-rotative (axes B et C) comporte une distance pivot-outil (Tool Center Point TCP) qui doit être maintenue à dans les 3 directions .
- Modéliser la chaîne de cotes spatiale sous forme de torseurs de petits déplacements .
- Calculer la sensibilité du positionnement du centre outil en bout de fraise () face à un défaut angulaire de perpendicularité d'axe de .
Démonstration
- La composition des écarts s'exprime par sommation des torseurs de défauts dans le repère global : .
- Le déplacement latéral du TCP dû au défaut d'angle sur le bras de levier vaut : . Cette contribution absorbe un tiers de la tolérance totale admissible (), justifiant une compensation logicielle par calibration laser (RTCP - Real Time Tool Center Point).
Problème : Optimisation de la cotation statistique selon la méthode RSS (Concours Banque PT)
Dans un assemblage de composants de tolérances individuelles indépendantes distribuées selon des lois normales gaussiennes centrées ().
- Comparer l'intervalle de tolérance au pire des cas (arithmétique) et la tolérance statistique par la formule quadratique RSS (Root Sum Square).
- Discuter du gain économique obtenu sur les coûts d'usinage.
Démonstration
- Tolérance au pire des cas : .
Tolérance quadratique statistique : . - Si le bureau d'études tolère un jeu de , l'approche statistique permet d'élargir les tolérances individuelles à (au lieu de ), ce qui permet de passer d'une opération de rectification coûteuse à un tournage/fraisage direct, divisant le coût de fabrication unitaire par 3 avec un taux de non-conformité statistique inférieur à (3 sigma).