Procédés de Fabrication et Usinage Avancé
Cours complet · sciences industrielles (PT), chapitre 7 · CPGE PT (2e année)
Travailler ce chapitre sur Adloun
7.1 Coupe des métaux et mécanique de la coupe orthogonale
Lors de l'usinage par outil coupant (tournage, fraisage, perçage), le métal subit un cisaillement plastique intense le long d'un plan de cisaillement d'angle par rapport à la surface usinée.
Pour un outil de tournage ou une fraise de diamètre tournant à la fréquence de rotation () :
- Vitesse de coupe () :
- Avance par tour ou par dent : () en tournage, ou () en fraisage avec dents ().
- Section du copeau taillé : en tournage (où est la profondeur de passe).
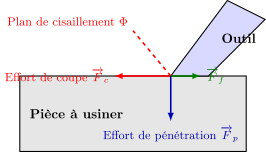
L'effort de coupe tangentiel () est proportionnel à la section du copeau () et à la pression spécifique de coupe ( ou ) propre au matériau usiné :
La puissance mécanique nette consommée à la pointe de l'outil vaut :
La puissance électrique absorbée par le moteur de broche de rendement est .
La durée de vie () d'une arête de coupe en carbure ou céramique avant usure critique en dépouille () suit la loi de Taylor :
où pour le carbure et pour la céramique.
7.2 Mise et maintien en position d'usinage (Isostatisme MIP / MAP)
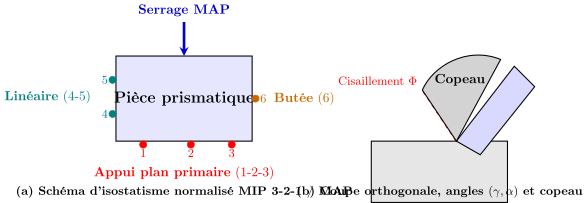
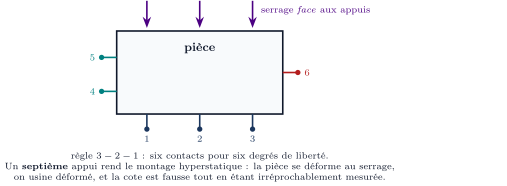
La règle des n'est pas une recette de montage : c'est le décompte des six degrés de liberté, appliqué dans l'ordre. Trois appuis définissent un plan et suppriment une translation et deux rotations ; deux appuis alignés suppriment une translation et la rotation restante ; un dernier appui bloque la translation qui subsiste. Six contacts, six degrés — ni plus, ni moins.
Le « ni plus » est la moitié qu'on oublie. Un septième appui rend le montage hyperstatique : la pièce se déforme au serrage pour épouser des appuis qui ne peuvent pas être tous en contact simultanément, on usine sur une pièce déformée, et elle reprend sa forme une fois desserrée. La cote est alors fausse et irréprochablement mesurée sur le montage — c'est le défaut le plus difficile à diagnostiquer en atelier.
Le maintien en position obéit à une règle géométrique tout aussi stricte : chaque effort de serrage doit être dirigé face à un appui. Serrer dans le vide fait fléchir la pièce ; serrer en biais la fait glisser sur ses appuis, et l'isostatisme si soigneusement construit ne vaut plus rien.
Pour garantir la répétabilité des cotes de fabrication :
- Mise en position (MIP) : Respect de la règle des (appui plan , orientation , butée ) pour neutraliser les 6 degrés de liberté sans sur-contrainte géométrique.
- Maintien en position (MAP) : Serrage mécanique, hydraulique ou pneumatique dont les vecteurs de serrage doivent être dirigés face aux appuis rigides pour éviter la flexion ou le flambement de la pièce.
7.3 Panorama des procédés d'obtention des pièces brutes
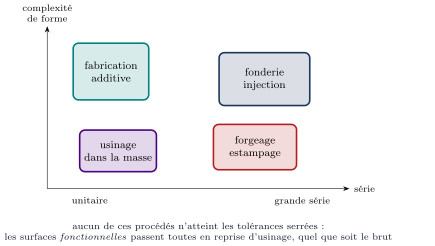
Aucun de ces procédés n'est meilleur que les autres : chacun règne sur un domaine, et le domaine se définit par trois grandeurs qu'il faut estimer avant de choisir — la série, la complexité de forme et la tolérance visée.
La fonderie et l'injection paient un outillage cher, puis produisent à coût marginal presque nul : elles ne se justifient qu'en série. Le forgeage n'apporte pas une forme mais une propriété — un fibrage continu qui double la tenue en fatigue d'une bielle ou d'un vilebrequin. La fabrication additive ignore la contrainte de démoulage et réalise des formes internes fermées, au prix d'un état de surface grossier et d'une anisotropie liée au sens de dépôt. Aucun de ces procédés n'atteint les tolérances serrées : les surfaces fonctionnelles passent toutes en reprise d'usinage, quel que soit le procédé d'obtention du brut.
L'état de surface se chiffre par la rugosité arithmétique , moyenne des écarts en valeur absolue entre le profil réel et sa ligne moyenne, en micromètres. Elle classe les procédés plus sûrement que leur nom : brut de fonderie au-delà de , ébauche vers , finition vers , rectification vers , rodage en deçà de . Inscrire une rugosité sur un dessin, c'est donc imposer un procédé — et son coût, qui croît beaucoup plus vite que la qualité de surface.
- Fonderie : Moulage en sable (pièces uniques ou moyennes séries, dépouilles de à ), moulage sous pression en coquille métallique (alliages Al, Mg, Zn, grandes séries, parois minces).
- Forgeage et estampage : Écoulement plastique à chaud améliorant le fibrage métallique et la résistance à la fatigue des arbres et bielles.
- Plasturgie et injection thermoplastique : Remplissage sous haute pression (), gestion du retrait thermique volumique ( à ) et des lignes de soudure.
7.4 Exercices d'application corrigés
Exercice : Calcul de la puissance de coupe en tournage ébauche
On tourne un arbre en acier () de diamètre . Les paramètres de coupe sont : , , . Le rendement du tour est .
- Calculer la vitesse de rotation de la broche .
- Déterminer l'effort tangentiel de coupe .
- Calculer la puissance nette de coupe et la puissance électrique moteur .
Démonstration
- .
- Section du copeau : .
. - Puissance nette de coupe : .
Puissance moteur requise : .
Exercice : Optimisation de la durée de vie d'outil par la loi de Taylor
Un outil carbure usine de l'acier inox 316L. À , la durée de vie de l'arête est . L'exposant de Taylor vaut . Calculer la nouvelle durée de vie si l'on augmente la vitesse à .
Démonstration
Loi de Taylor : . Une augmentation de de la vitesse de coupe divise la durée de vie par plus de 3.
Exercice : Calcul du débit de copeaux en surfaçage fraisage
Une fraise à surfacer de diamètre à dents tourne à . La largeur fraisée est , la profondeur axiale et l'avance par dent . Calculer la vitesse d'avance de la table et le débit volumique de matière .
Démonstration
- Vitesse d'avance : .
- Débit volumique de copeaux : .
Exercice : Isostatisme d'un montage d'usinage pour pièce prismatique
Sur un carter rectangulaire, on place : 3 touches planes sur la face inférieure A, 2 touches latérales sur la face B et 1 touche de butée axiale sur la face C. Indiquer pour chaque touche le degré de liberté éliminé.
Démonstration
- Touches 1, 2, 3 (face A - plan ) : bloquent la translation et les rotations (3 DDL).
- Touches 4, 5 (face B - plan ) : bloquent la translation et la rotation (2 DDL).
- Touche 6 (face C - plan ) : bloque la translation (1 DDL).
Les 6 DDL sont exactement neutralisés : le montage est strictement isostatique.
Exercice : Effort de serrage optimal sans déformation élastique
Une pièce tubulaire en aluminium à paroi mince d'épaisseur et de diamètre est serrée dans un mandrin 3 mors. Expliquer comment éviter la déformation trilobée de la pièce sous l'effort de maintien MAP.
Démonstration
L'effort ponctuel de 3 mors rigides induit une déformation de flexion trilobée qui altère la circularité finale après débridage. Pour y remédier : utiliser des mors doux enveloppants usinés au diamètre exact de la pièce, un mandrin à pince élastique fendu ou un serrage par dépression/mandrin expansible intérieur.
Exercice : Rugosité théorique en tournage avec outil à rayon de bec
Un outil de finition présente un rayon de bec . L'avance est réglée à . Calculer la hauteur théorique crête-à-creux de rugosité et évaluer .
Démonstration
- .
- En approximation d'onde triangulaire : . Cette avance permet d'atteindre un état de surface rectifié sans opération de rodage.
Exercice : Dimensionnement d'une masselotte en fonderie de fonte
Dans une pièce de fonderie massive en fonte GS, la zone centrale présente un module thermique . Calculer le module thermique minimal de la masselotte pour respecter la règle de Chvorinov ().
Démonstration
Pour que la masselotte se solidifie après la pièce et vienne compenser le retrait volumique de solidification sans former de retassure interne, on impose : .
Exercice : Calcul de la force de fermeture de moule d'injection plastique
On injecte 4 boîtiers thermoplastiques en polycarbonate (PC) dans un moule multi-empreintes. La surface projetée de chaque empreinte est et la pression moyenne d'injection dans l'empreinte est . Calculer la force minimale de verrouillage de la presse .
Démonstration
Surface projetée totale : .
Force d'ouverture générée par le polymère fondu : .
Avec un coefficient de sécurité de : .
Exercice : Effort de découpage et poinçonnage d'une tôle
On poinçonne un trou circulaire de diamètre dans une tôle d'acier doux de résistance au cisaillement et d'épaisseur . Calculer l'effort maximal de poinçonnage .
Démonstration
Périmètre découpé : .
Section cisaillée : .
.
Exercice : Usinage cryogénique au supercritique / Azote liquide
Expliquer le principe et les bénéfices de l'arrosage cryogénique lors du fraisage d'alliages de titane aéronautique Ti-6Al-4V.
Démonstration
Le titane est un très mauvais conducteur thermique (), provoquant une concentration thermique extrême à la pointe de l'outil () et une usure par cratérisation rapide. L'injection d'azote liquide () ou de micro-brouillard de supercritique refroidit instantanément l'interface outil-copeau, triple la durée de vie de l'arête et supprime les lubrifiants d'origine pétrolière.
7.5 Problèmes de concours résolus (Banque PT / Arts et Métiers)
Problème : Fraisage 5 axes d'un disque de turbine aéronautique en Inconel 718 (Concours Banque PT)
L'Inconel 718 est un superalliage réfractaire à base nickel très tenace présentant une pression spécifique de coupe élevée . Une fraise hémisphérique monobloc en carbure revêtu TiAlN de diamètre comportant dents usine une aube de turbine.
- À , calculer la vitesse de rotation .
- Pour une avance , une profondeur de passe et un engagement radial , évaluer la section moyenne de copeau et l'effort de coupe moyen .
- Analyser l'effet du broutement dynamique (Chatter) et définir les lobes de stabilité en fraisage en fonction de la vitesse de broche .
Démonstration
- .
- Section moyenne de passe : .
par dent active. - Le broutement résulte d'une instabilité auto-entretenue entre la variation d'épaisseur de copeau due aux vibrations de l'outil et la flexibilité de la broche. Les diagrammes de lobes de stabilité (théorie d'Altintas) déterminent les plages de vitesse de broche où la régénération d'ondulation est en opposition de phase avec la fréquence propre du système, permettant d'augmenter la profondeur axiale sans vibration destructrice.
Problème : Fabrication additive métallique SLM (Selective Laser Melting) de collecteur spatial (Concours Banque PT)
Un collecteur hydraulique en alliage d'aluminium AlSi10Mg est fabriqué par fusion laser sur lit de poudre (SLM).
- Expliquer le principe de fabrication couche par couche () et le rôle des structures de support sacrificielles.
- Justifier la nécessité d'un traitement thermique de détente après fabrication avant découpe du plateau par électroérosion à fil.
Démonstration
- Le laser -fibre balaye sélectivement le lit de poudre selon le tranchage CAO 3D. Les supports métalliques dissipent la chaleur vers le plateau massif et évitent les déformations par gauchissement thermique des parois en surplomb ().
- Le cyclage thermique ultrarapide (vitesse de refroidissement ) fige des contraintes résiduelles de traction très élevées (). Un recuit de détente thermique ( pendant 2 heures) relaxe ces contraintes avant le désolidarisation du plateau, évitant la fissuration spontanée et la déformation géométrique de la pièce finie.
Problème : Tournage dur d'acier traité 100Cr6 à 62 HRC (Concours Banque PT)
Le tournage dur permet de remplacer la rectification cylindrique de bagues de roulements à l'aide d'outils en nitrure de bore cubique polycristallin (PCBN).
- Expliquer le phénomène de coupe avec formation de copeau en dents de scie (cisaillement adiabatique) à haute dureté.
- Calculer l'effort de pénétration radial qui est prédominant () par rapport au tournage conventionnel et en déduire l'exigence de rigidité de la machine.
Démonstration
- À 62 HRC, le matériau est fragile : le cisaillement plastique dans la zone primaire s'effectue sous forme d'instabilités thermoplastiques par bandes de cisaillement adiabatique, produisant un copeau dentelé régulier.
- Les outils PCBN possèdent un chanfrein de renfort négatif (angle de coupe ) qui repousse la matière : l'effort radial devient supérieur à l'effort tangentiel . Pour éviter la flexion de l'arbre et garantir une tolérance de cylindricité de , la broche et le banc en fonte minérale doivent posséder une raideur dynamique supérieure à .
Problème : Forgeage par estampage à chaud d'une bielle automobile (Concours Banque PT)
Une bielle en acier microallié 38MnSiV5 est forgée en 3 passes : ébauche, finition et ébavurage.
- Expliquer l'influence de l'orientation du fibrage métallique sur la limite d'endurance à la fatigue de la tige de bielle sous sollicitation de flambement dynamique.
- Dimensionner le cordon de bavure pour assurer le remplissage complet des gravures de la matrice sous une pression interne de .
Démonstration
- L'estampage à chaud fait épouser aux fibres métalliques la géométrie continue du corps et des bossages de tête et de pied, sans couper les lignes de courant métallurgiques (contrairement à l'usinage dans la masse), conférant une résistance à la fatigue de traction-compression supérieure.
- Le cordon de bavure étroit crée un étranglement qui augmente la résistance à l'écoulement extérieur et force le métal pâteux à monter dans les nervures profondes de la matrice jusqu'à remplissage intégral avant expulsion de l'excédent.
Problème : Électroérosion par enfoncement (EDM) de moules d'injection (Concours Banque PT)
L'usinage d'empreintes profondes dans un acier prétraité pour moule utilise une électrode en cuivre-tungstène.
- Décrire le mécanisme d'enlèvement de matière par micro-arcs électriques sous fluide diélectrique déionisé.
- Calculer le taux d'usure volumique de l'électrode par rapport au volume de matière extrait de la pièce.
Démonstration
- Chaque impulsion électrique (, ) génère un canal de plasma à plus de qui fond et vaporise une micro-particule métallique. L'implosion du canal à la coupure du courant et le balayage par le diélectrique évacuent les micro-billes de métal fondu.
- Le ratio d'usure volumique vaut typiquement en régime de finition, ce qui impose d'utiliser une électrode d'ébauche puis une électrode de finition neuve pour respecter les cotes finales de l'empreinte.